Usługi wypalania
Wypalanie blach CNC gazem i plazmą
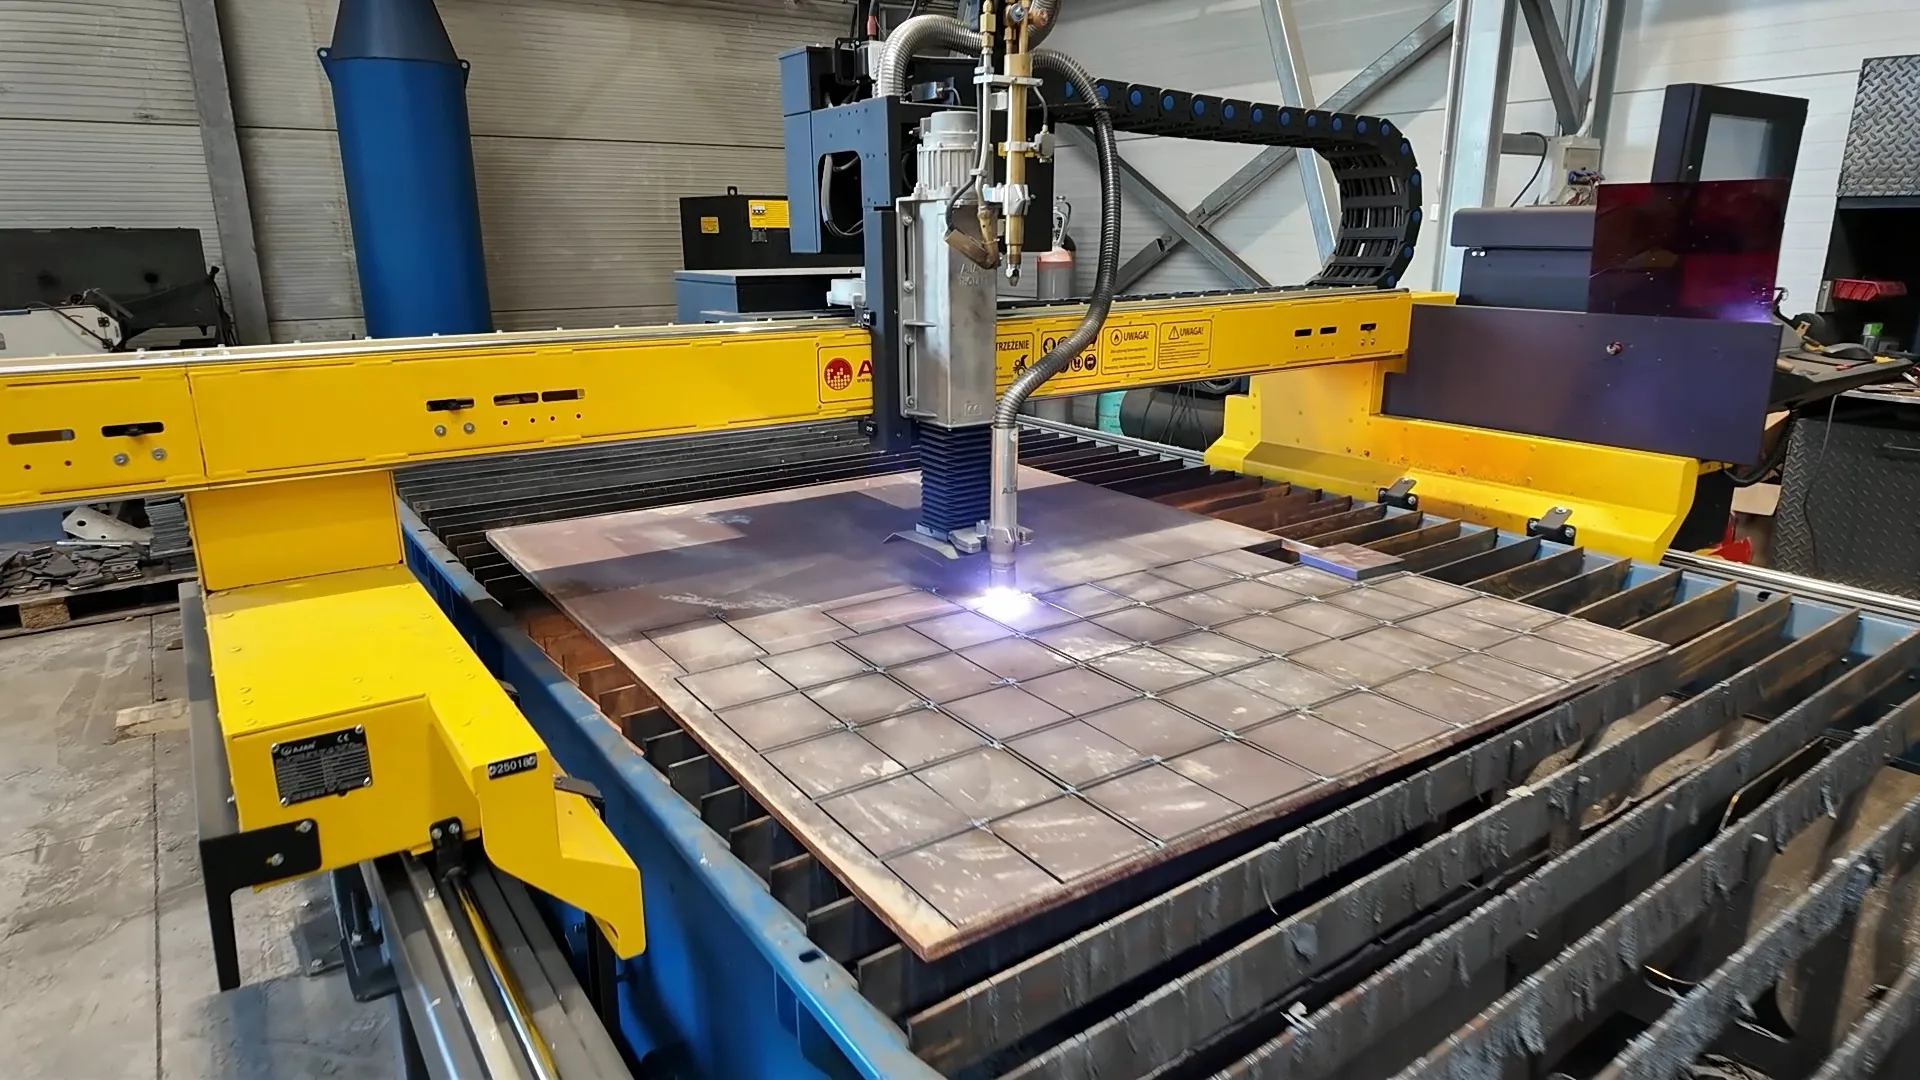
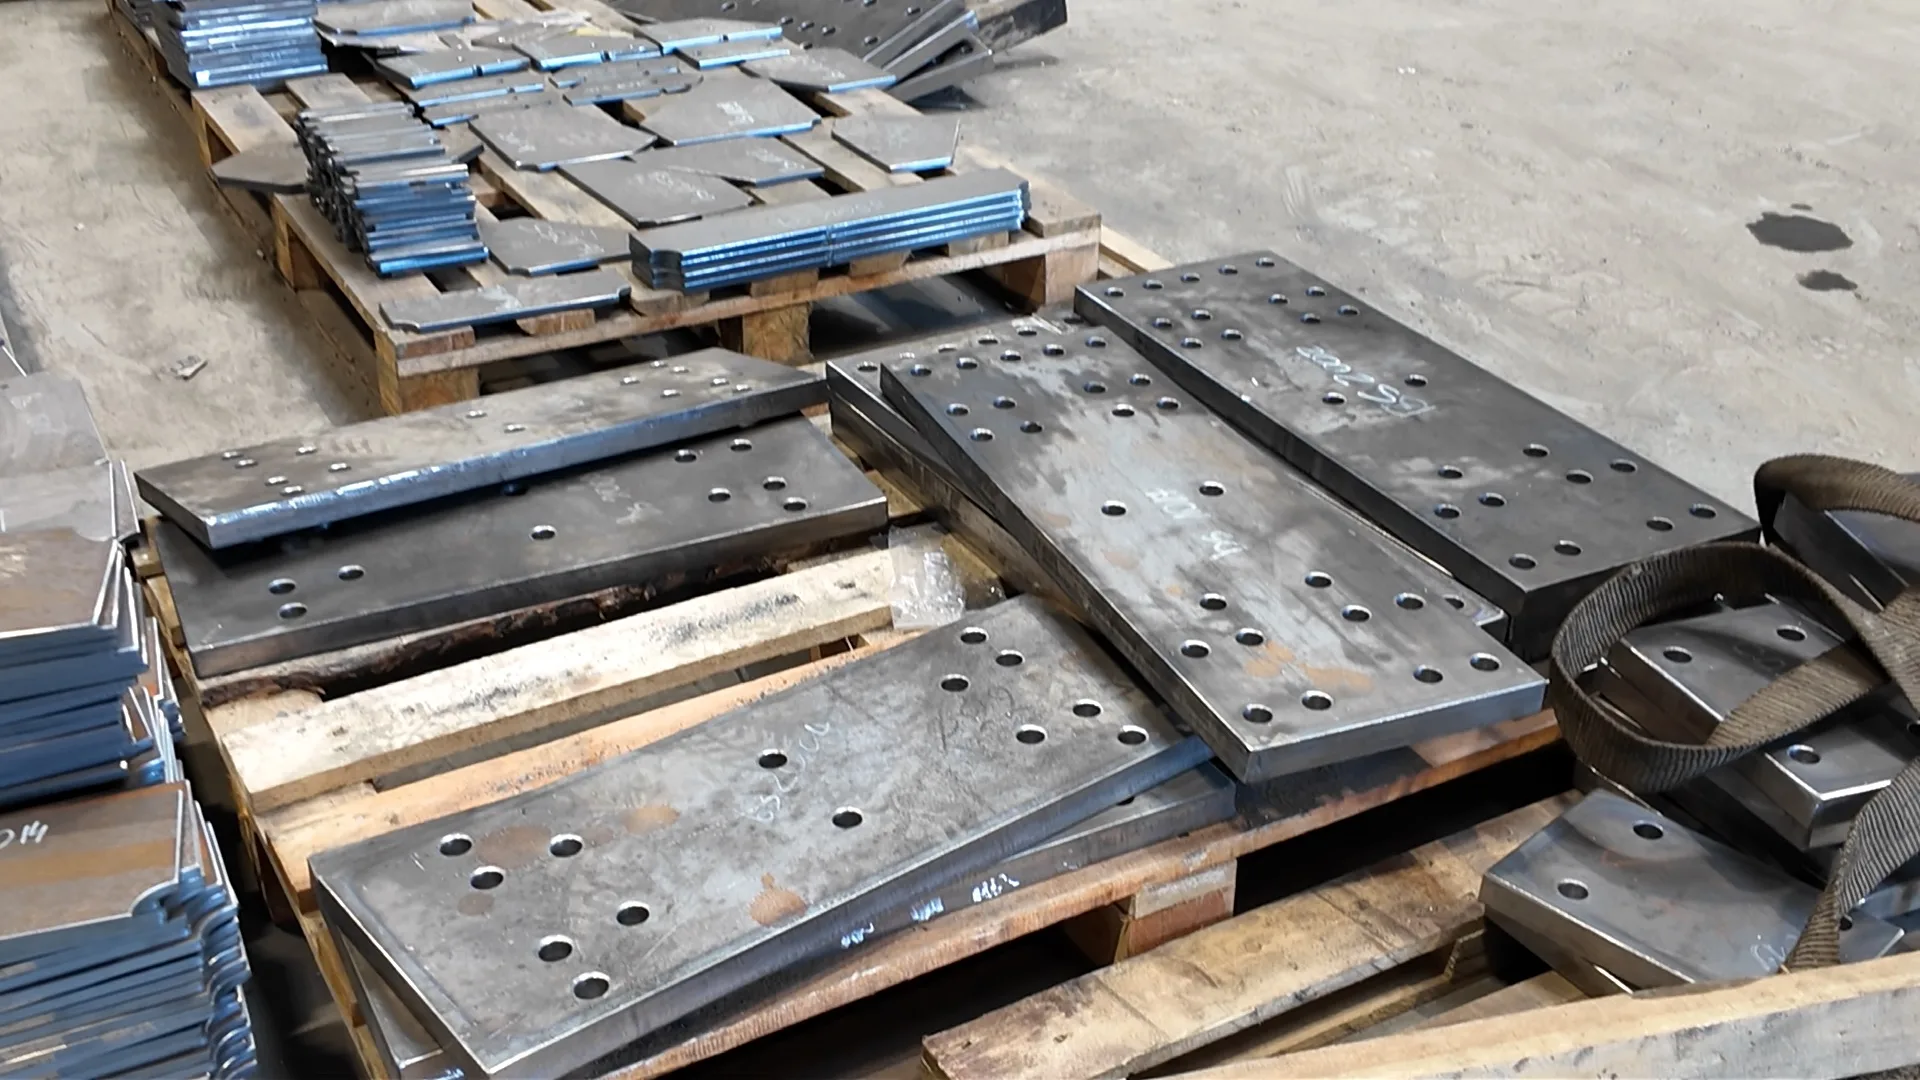
Wypalanie blach na maszynie CNC to szybki i powtarzalny sposób wykonania płaskich elementów o dowolnym kształcie. W zakładzie w Helenowie tniemy gazem i plazmowo detale do własnych konstrukcji oraz na zlecenie firm z branży przemysłowej, według Twojego rysunku.
Na czym to polega
Czym jest wypalanie blach CNC i dla kogo je wykonujemy
To termiczna metoda obróbki, w której źródło ciepła przesuwa się po arkuszu według programu, a nie ręki operatora. Sterowanie numeryczne prowadzi palnik po zadanej ścieżce, dzięki czemu każdy kolejny detal ma ten sam kształt i wymiary. Proces cięcia jest automatyczny od momentu wczytania programu, a operator nadzoruje jakość i wymienia materiał.
Z usług cięcia korzystają producenci maszyn i urządzeń, firmy budowlane, warsztaty ślusarskie i zakłady, które potrzebują produkcji elementów w krótkich seriach. Sami używamy tej technologii do przygotowania detali do hal i wiat: węzłów, żeber, stóp słupów i kołnierzy. Te same maszyny i ludzie obsługują zamówienia zewnętrzne, więc standard wykonania jest jednakowy.
- Detale według pliku DXF lub rysunku
- Zlecenia od 1,5 tony
- Dalsza obróbka w tym samym zakładzie
- Kontrola wymiarów przed wydaniem
Kiedy wypalanie CNC ma sens
Zamiast obróbki mechanicznej
W porównaniu z obróbką mechaniczną, np. na nożycach czy piłach, metoda termiczna pozwala wykonać otwory i zaokrąglenia w jednym przejściu, bez przezbrajania maszyny i bez osobnych operacji dla każdego kształtu.
Standard z branży konstrukcyjnej
Jako przedsiębiorstwo z branży konstrukcyjnej znamy wymagania stawiane detalom do ram i kratownic, więc te same zasady stosujemy przy zleceniach zewnętrznych. Profesjonalne usługi oznaczają tu przede wszystkim powtarzalność i dotrzymane terminy, a nie tylko szybkie przecięcie arkusza.
Nieregularne kształty i serie
Wycinanie blach stalowych tą technologią obróbki ma sens wszędzie tam, gdzie kształt jest nieregularny albo detali jest dużo. Prostokątne pasy taniej przyciąć na nożycach, ale żebro z otworem, kołnierz czy podstawa słupa z wycięciami to typowe zadanie dla wypalarki. Program raz przygotowany można wykorzystać ponownie przy kolejnych zamówieniach, co obniża koszt powtarzalnych detali.
Porównanie metod: palnik gazowy, łuk plazmowy i wiązka lasera
Każda metoda ma inny zakres zastosowań. Wypalanie gazowe sprawdza się przy dużych przekrojach, cięcie plazmowe przy cieńszych i średnich, a laser przy precyzyjnych detalach z cienkich arkuszy. Lasera nie mamy w parku maszynowym, dlatego ostatnią kolumnę podajemy wyłącznie dla porównania.
| Cecha | Gazowe (tlenowe) | Plazmowe | Laserowe (informacyjnie) |
|---|---|---|---|
| Grubość | duże przekroje, w ELMET 30–100 mm | zakres cienki i średni, w ELMET 0,5–30 mm | głównie cienkie arkusze |
| Jakość krawędzi | dobra i gładka przy właściwych parametrach, lekko ukośna | dobra, z niewielkim skosem | bardzo dobra, wąska szczelina |
| Prędkość | najniższa | wysoka w średnim zakresie | bardzo wysoka przy cienkich detalach |
| Odkształcenia | największa strefa nagrzania | mniejsza strefa nagrzania | najmniejsza strefa nagrzania |
| Materiały | tylko gatunki węglowe i niskostopowe | technologia tnie też nierdzewną i inne metale przewodzące, w ELMET tylko stal czarna | większość metali i wybrane tworzywa |
| Koszt detalu | niski przy grubych elementach | korzystny przy średnich seriach | korzystny przy cienkich, dużych seriach |
| W ELMET | stół 2 × 6 m, grubość 30–100 mm | stół 2 × 6 m, grubość 0,5–30 mm | nie oferujemy |
Laserowe cięcie metalu daje najwyższą precyzję przy cienkich detalach. Przy elementach do konstrukcji nośnych, kilkunastomilimetrowych i grubszych, różnica w jakości krawędzi przestaje mieć znaczenie, a koszt rośnie. Dlatego w budownictwie dominują metody gazowa i plazmowa.
Jak czytać to porównanie
Wypalanie grubych blach jest domeną metody gazowej, bo jej koszt prawie nie rośnie wraz z przekrojem, a palnik radzi sobie z materiałem, którego inne metody nie przetną. Do cięcia blach plazmą najlepiej nadają się średnie przekroje, przy których liczy się tempo pracy i czystsza krawędź. Granica między metodami nie jest sztywna, dlatego przy wycenie podpowiadamy, która wyjdzie korzystniej dla konkretnego detalu.
Dwie metody, które stosujemy w zakładzie
Wypalanie gazowe (tlenowe)
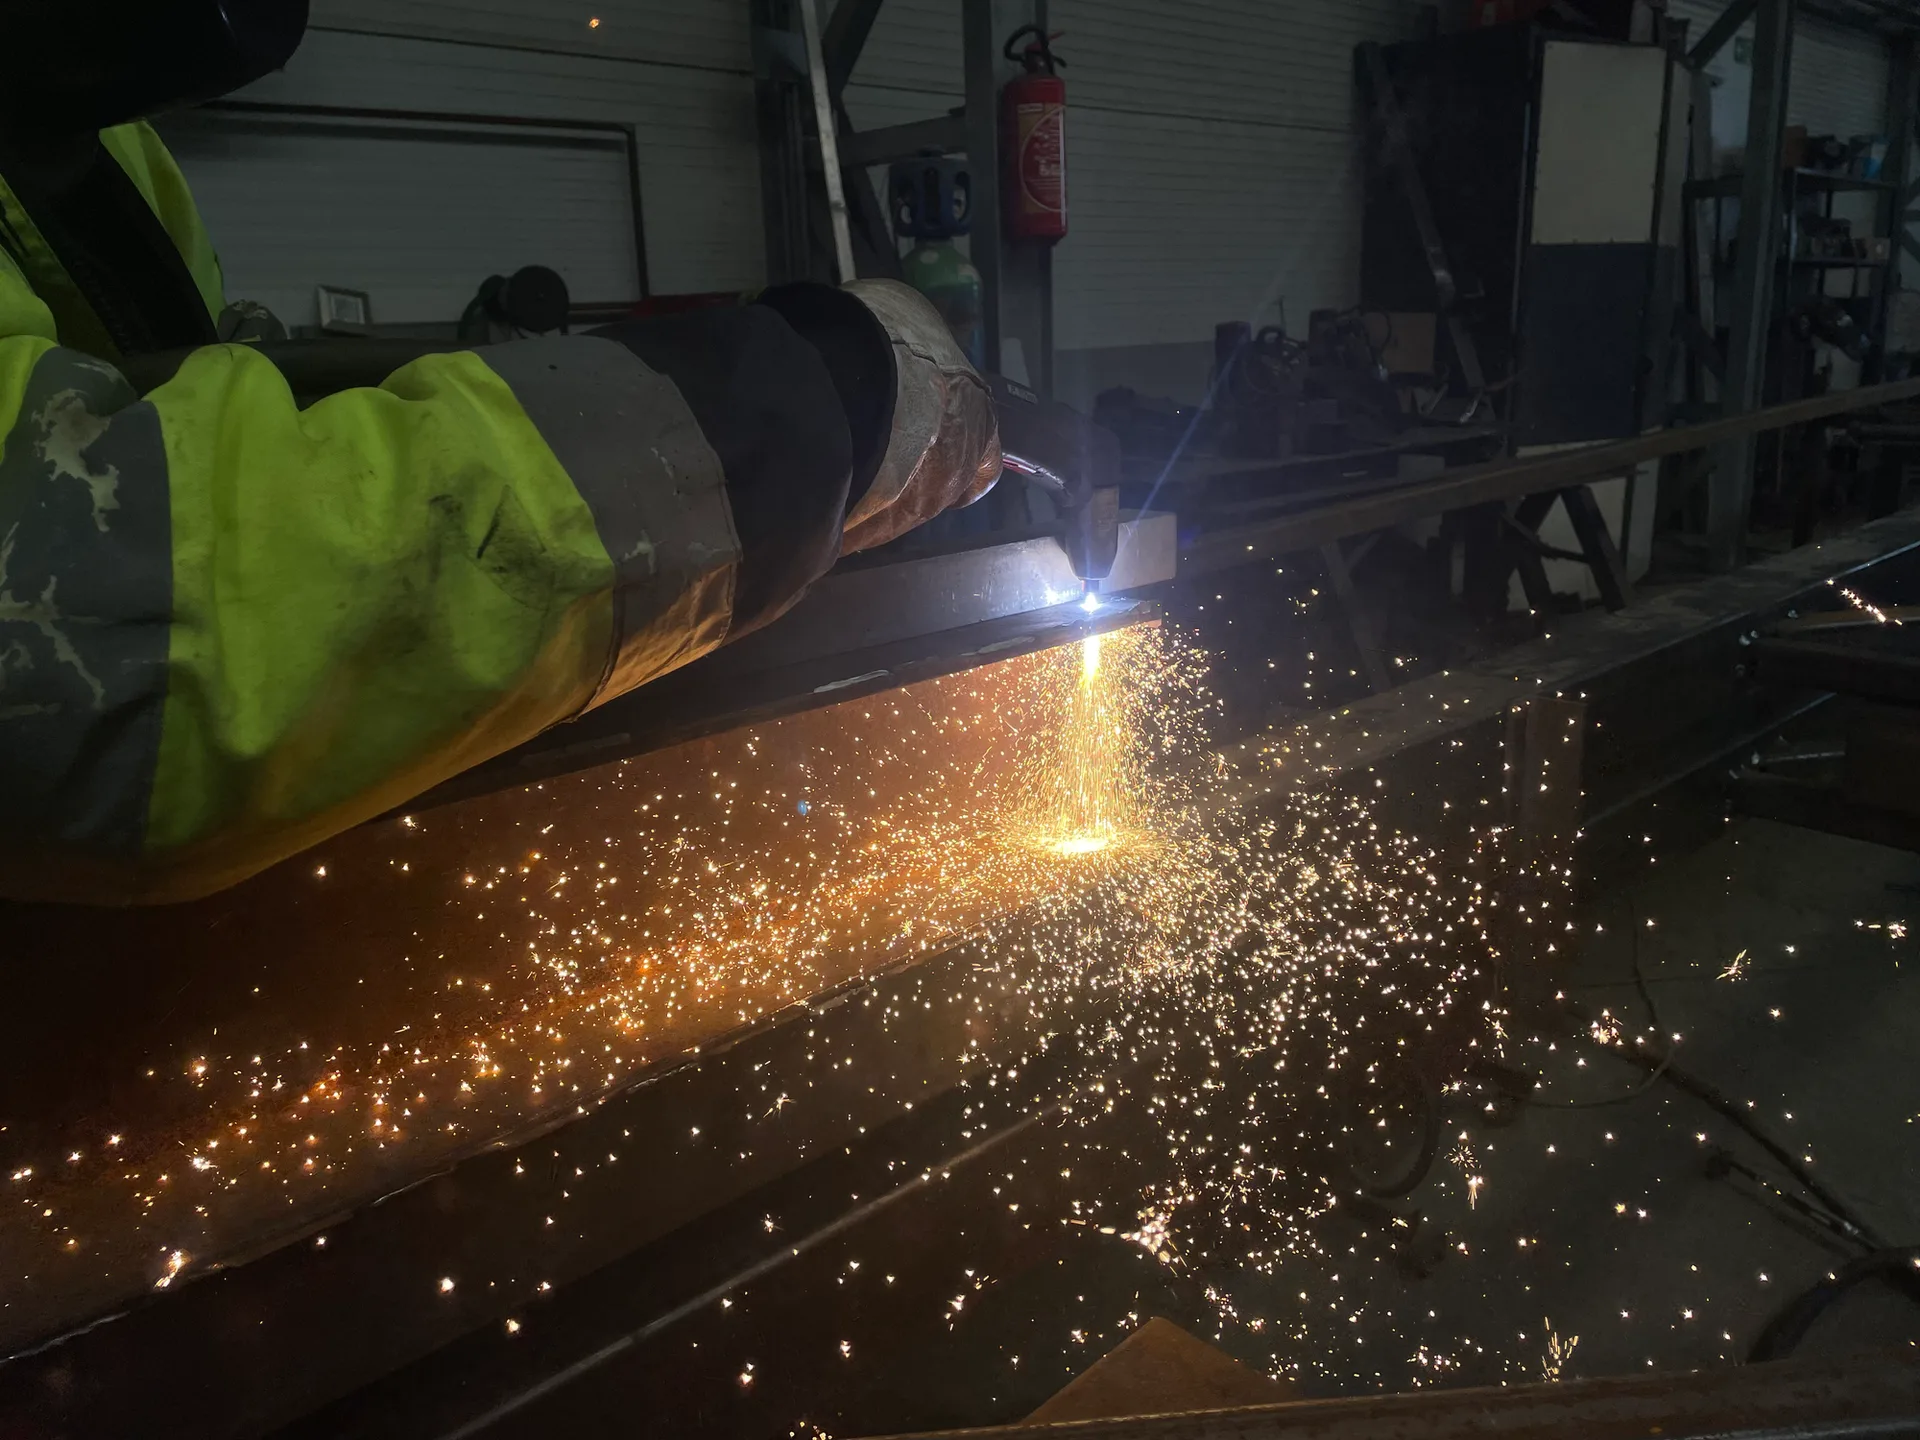
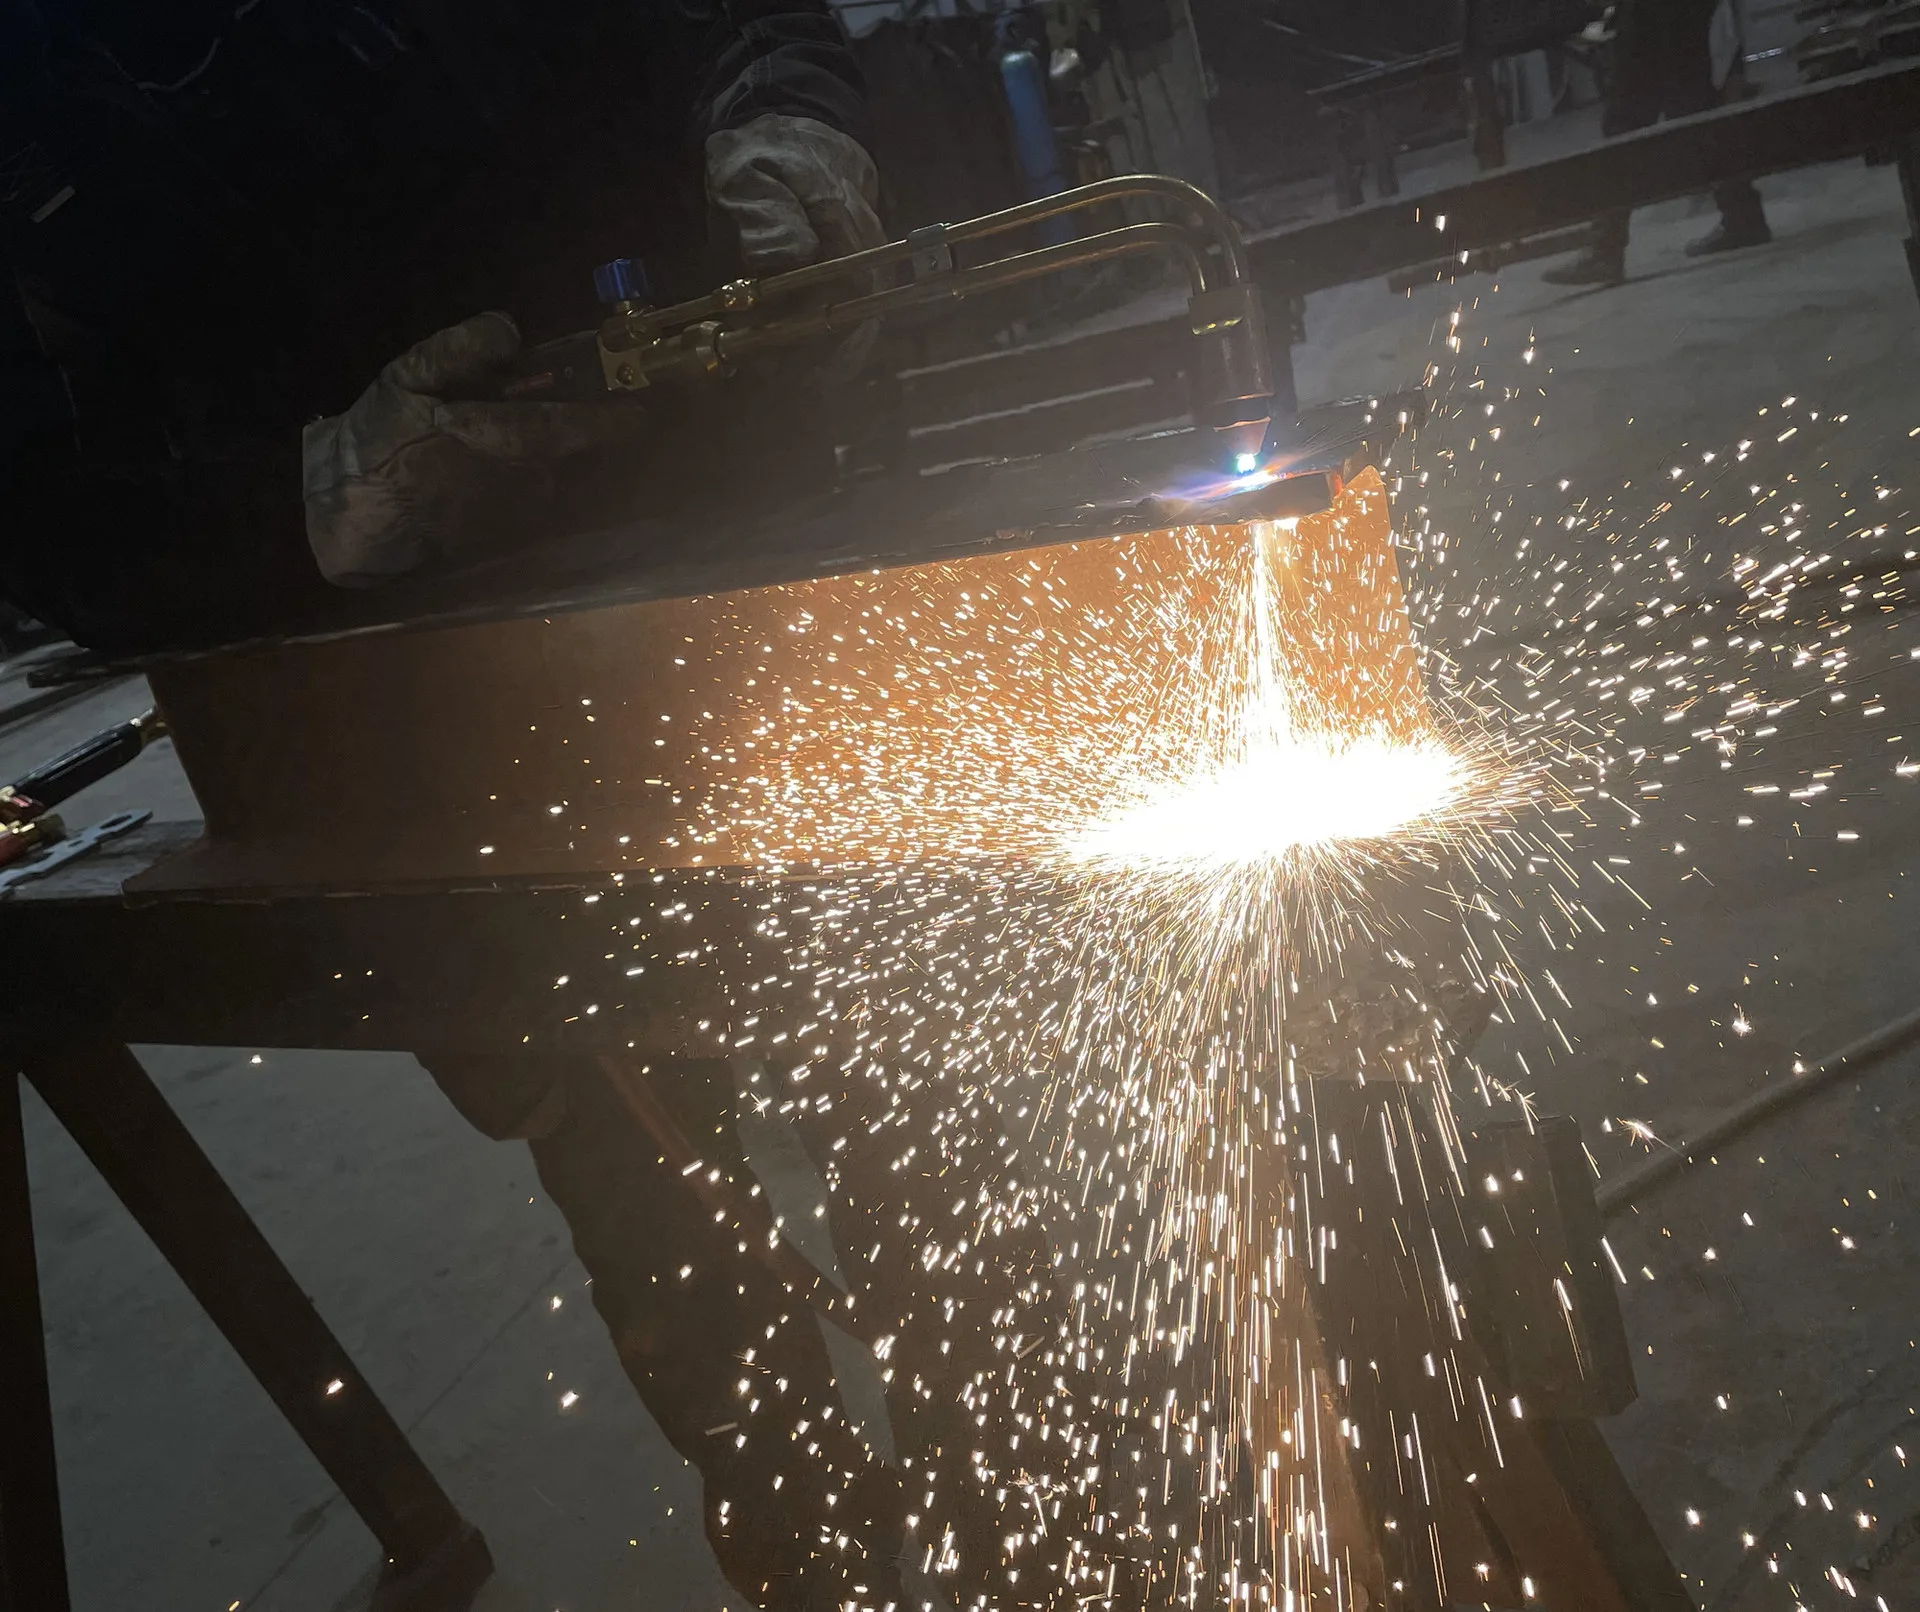
- Jak działa: palnik podgrzewa materiał płomieniem acetylenowo-tlenowym lub propanowym do temperatury zapłonu, a strumień czystego tlenu spala go i wydmuchuje żużel ze szczeliny
- Kiedy wybrać: przy elementach dużego przekroju, np. płytach podstaw słupów i masywnych żebrach
- Zalety: niski koszt eksploatacji, krawędź dobra do spawania
- Ograniczenia: tylko gatunki węglowe i niskostopowe, większe odkształcenia przy cienkich elementach
- Zakres w ELMET: blachy od 30 do 100 mm, cięte jednym palnikiem na stole 2 × 6 m
Metoda plazmowa
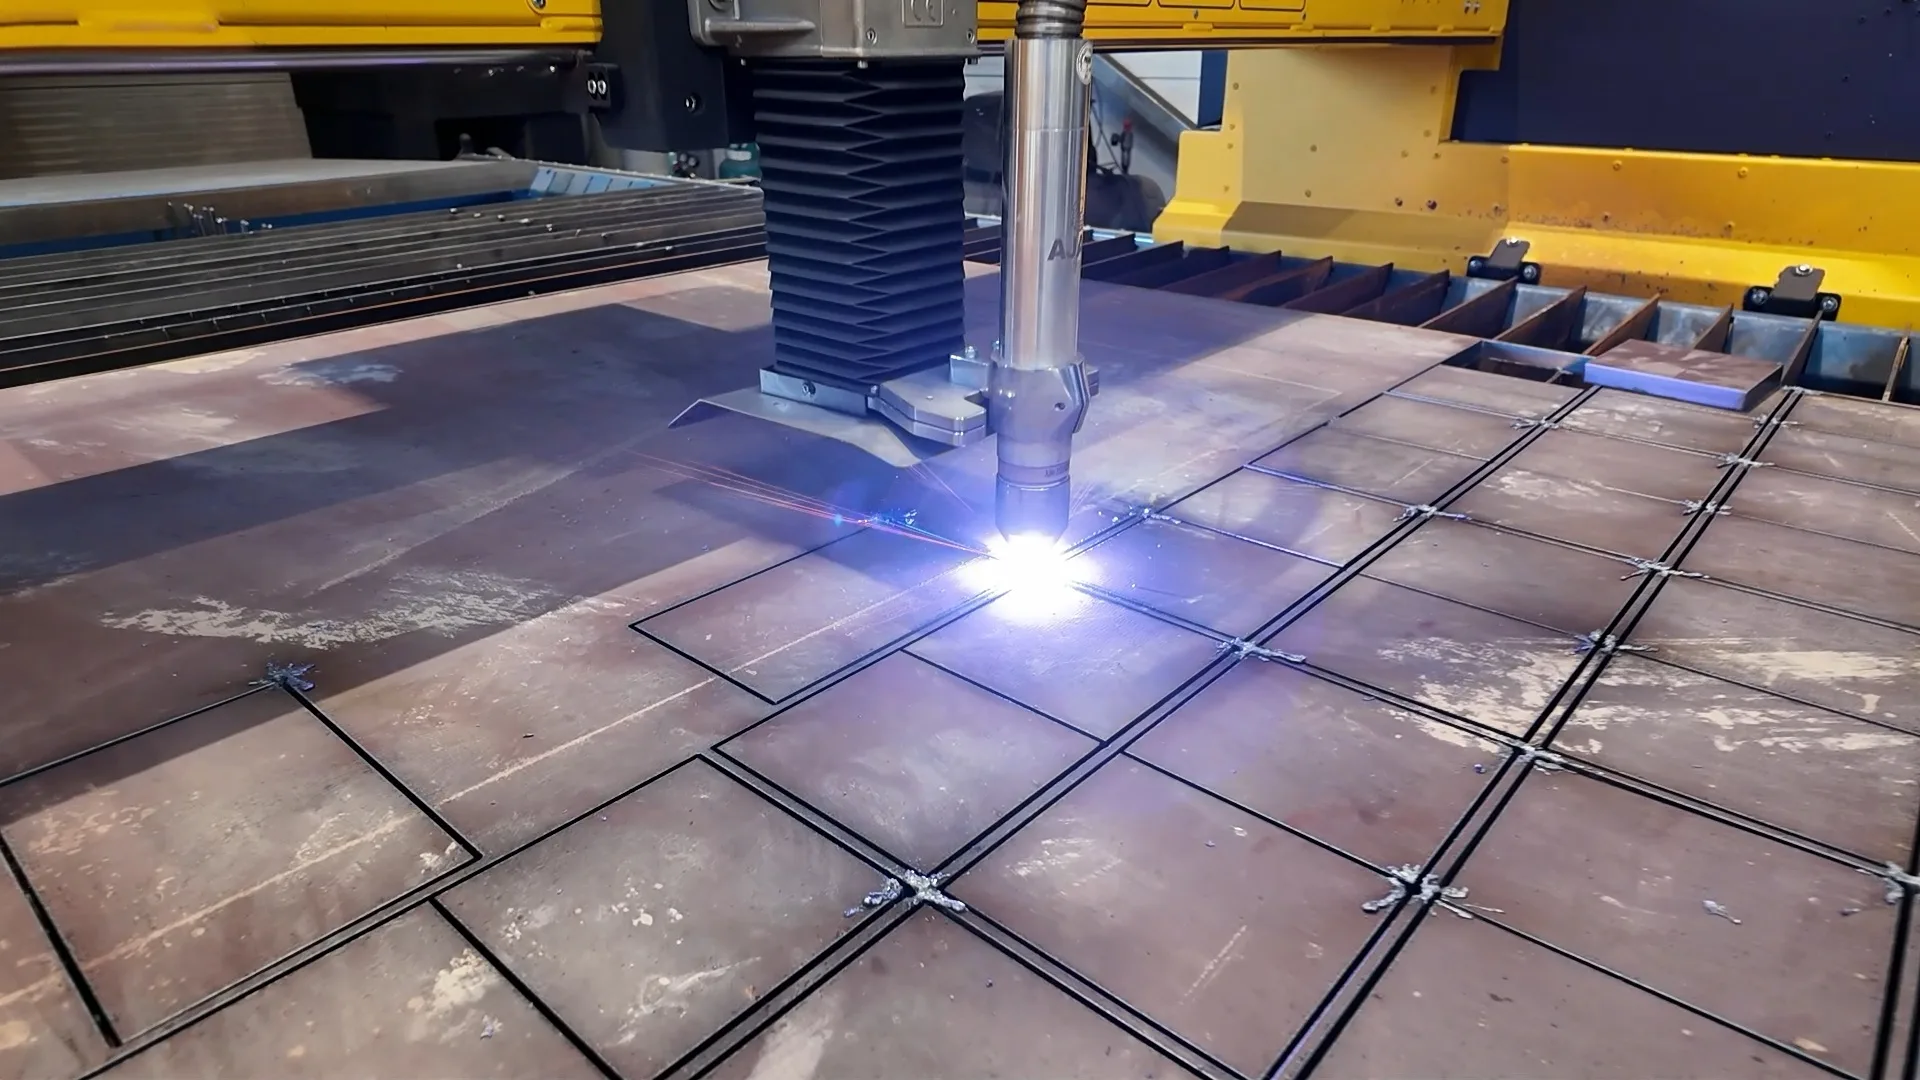
- Jak działa: łuk elektryczny jonizuje gaz i tworzy strumień o bardzo wysokiej temperaturze, który topi materiał i wydmuchuje go ze szczeliny
- Kiedy wybrać: przy cienkich i średnich przekrojach, gdy chcesz uzyskać szybkość i wysoką jakość krawędzi
- Zalety: wyraźnie szybsze od palnika gazowego w średnim zakresie grubości
- Ograniczenia: wyższy koszt eksploatacji, niewielki skos krawędzi
- Zakres w ELMET: blachy ze stali czarnej od 0,5 do 30 mm. Technicznie plazma przetnie nawet ok. 64 mm, ale bardzo wolno i z dużymi odchyłkami jakości, dlatego grubsze blachy wypalamy gazem
Obie metody nie zmieniają spójności materiału poza wąską strefą przy krawędzi, dlatego krawędź wypalanej części można przygotować do spawania, także w klasie EXC3. Przed spawaniem wszystkie krawędzie zabielamy, czyli szlifujemy do czystego metalu.
Przygotowanie krawędzi pod spoinę
Nasza wypalarka nie ma głowicy do fazowania, dlatego fazy pod spoiny czołowe wykonujemy osobno, po wypaleniu detalu. Przy detalach, które trafią do spawania w wyższej klasie wykonania, usuwamy z krawędzi warstwę utlenioną i sprawdzamy, czy nie ma podtopień. Tak przygotowany element nie wymaga poprawek na stanowisku spawalniczym.
Jakie metale przetwarzamy
Materiał decyduje o wyborze metody i parametrach. Poniżej zestawienie tego, z czym pracujemy na co dzień.
Materiał może dostarczyć zamawiający albo kupujemy go u sprawdzonych dostawców hutniczych razem ze świadectwami jakości. Przy materiale powierzonym prosimy o informację o gatunku i stanie powierzchni, bo gruba warstwa rdzy lub farby pogarsza jakość krawędzi.
Stal konstrukcyjna
Gatunki S235 i S355, także w odmianach o podwyższonej udarności, np. J2. Cięcie stali konstrukcyjnej to większość naszych zleceń.
Grube płyty
Podstawy słupów, kołnierze i elementy dużej grubości, do 100 mm, przy których metoda gazowa jest najtańsza.
Cienkie blachy
Plazmą tniemy blachy już od 0,5 mm, ale cienkie detale wiążą się z ryzykiem odkształceń. Przy bardzo precyzyjnych, cienkich detalach lepiej sprawdzi się laser w wyspecjalizowanej firmie. Nie wykonujemy też części typu karoseria czy panele dekoracyjne.
Tylko stal czarna
Na wypalarce tniemy wyłącznie stal czarną. Stali nierdzewnej, aluminium ani innych metali nieżelaznych nie wypalamy.
Etapy
Jak przebiega zlecenie wypalania blach
- 01
Plik lub rysunek
Najlepiej plik DXF lub DWG w skali 1:1, może być też NC, IFC albo rysunek PDF z wymiarami. Podaj gatunek materiału, jego wymiar i liczbę sztuk.
- 02
Wycena
Liczymy czas pracy maszyny i materiał, a dalsze operacje wyceniamy osobno. Odpowiadamy zwykle w ciągu dwóch dni roboczych.
- 03
Programowanie
Rozkładamy detale na arkuszu tak, żeby zmniejszyć odpad, i przygotowujemy program dla maszyny. Przed startem sprawdzamy, czy kontury z pliku są zamknięte i mają właściwą skalę.
- 04
Wypalanie
Praca na maszynach CNC gazem lub plazmowo, z kontrolą pierwszej sztuki przed resztą serii.
- 05
Kontrola i dalsza obróbka
Sprawdzamy wymiary, usuwamy żużel i gratujemy krawędzie. Na życzenie dodajemy gięcie, wiercenie i spawanie.
Elementy wypalane w naszym zakładzie
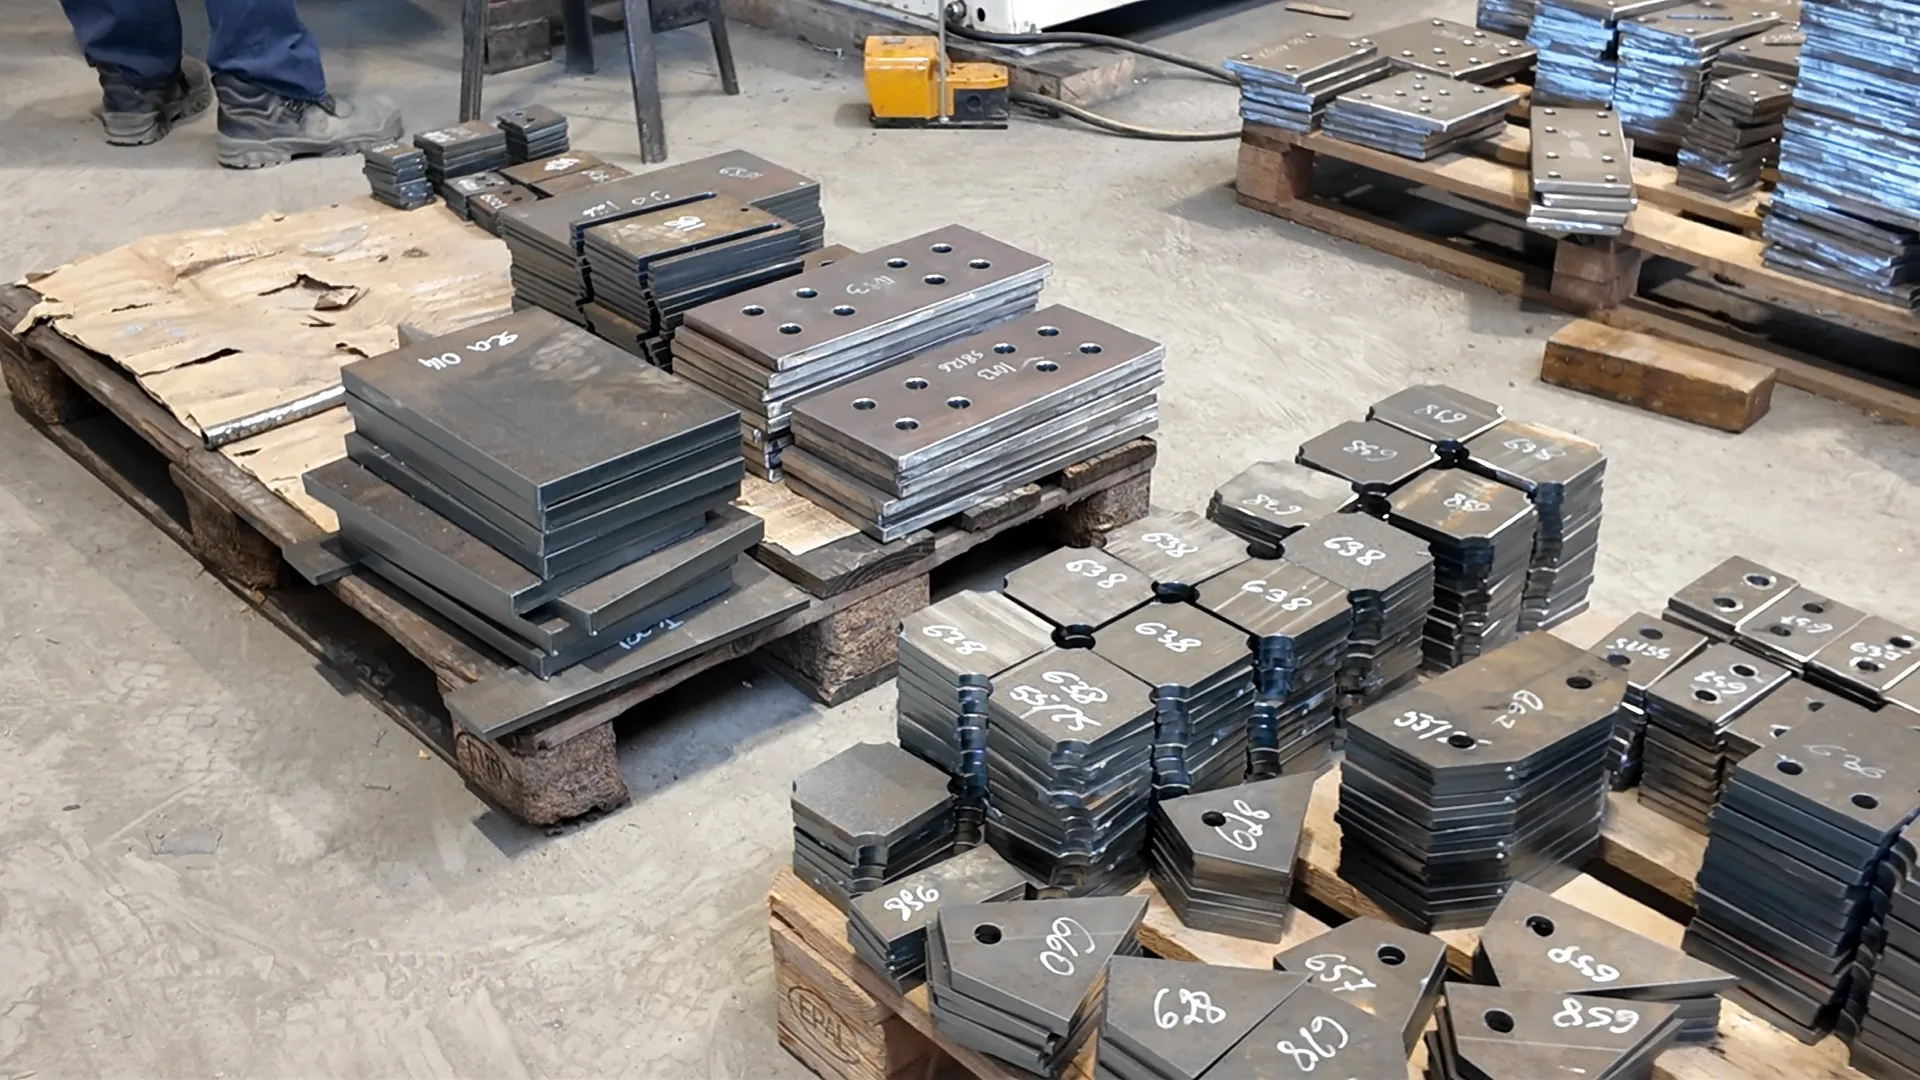
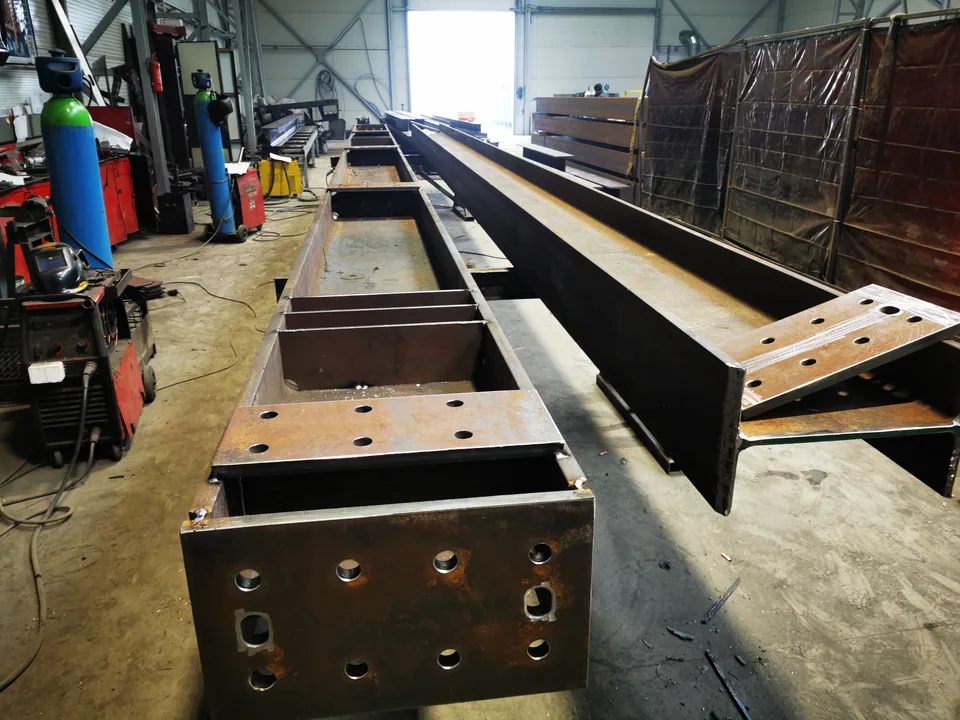
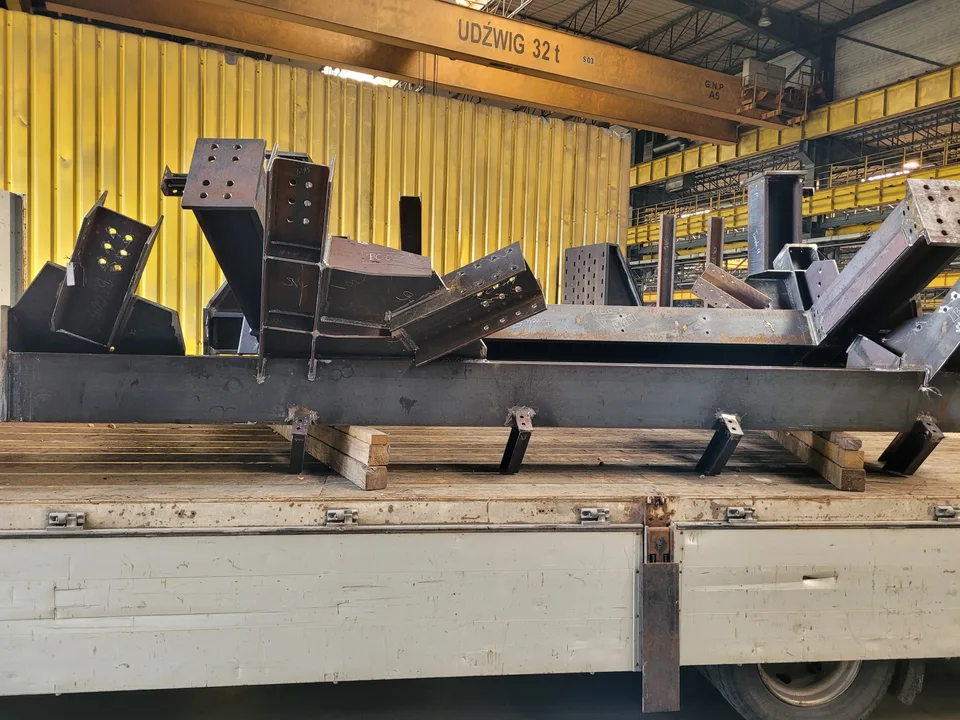
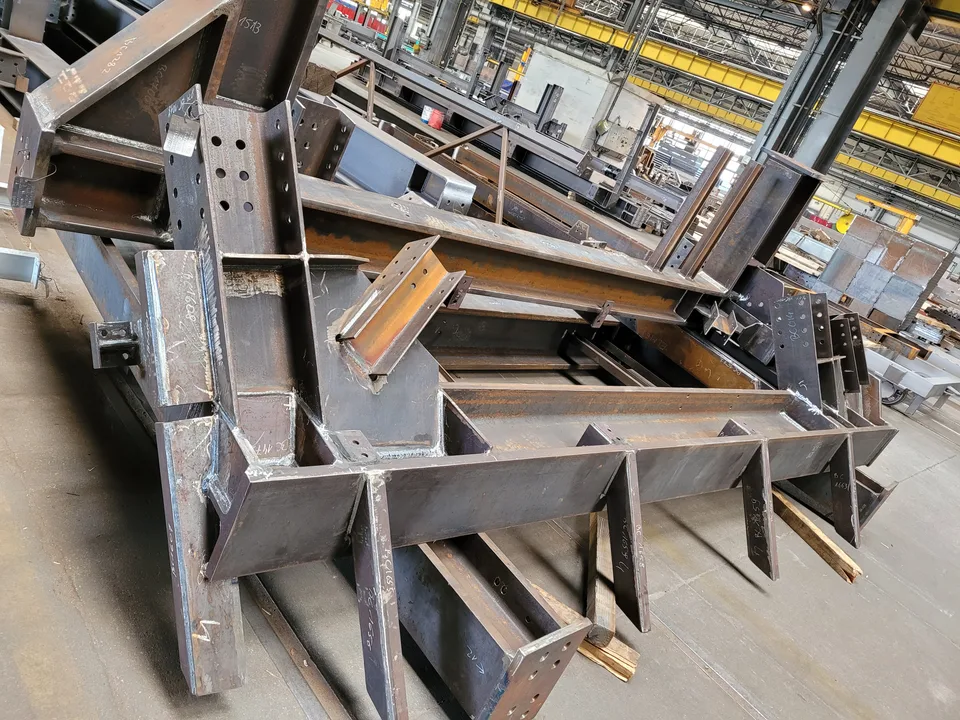
Większość detali trafia do konstrukcji, które sami produkujemy i montujemy. Poniżej przykłady z hali w Helenowie: wypalone detale już po spawaniu, w gotowych elementach ram. Więcej przykładów znajdziesz w portfolio.
W ramach produkcji
Wypalarka jako pierwsze ogniwo naszej produkcji
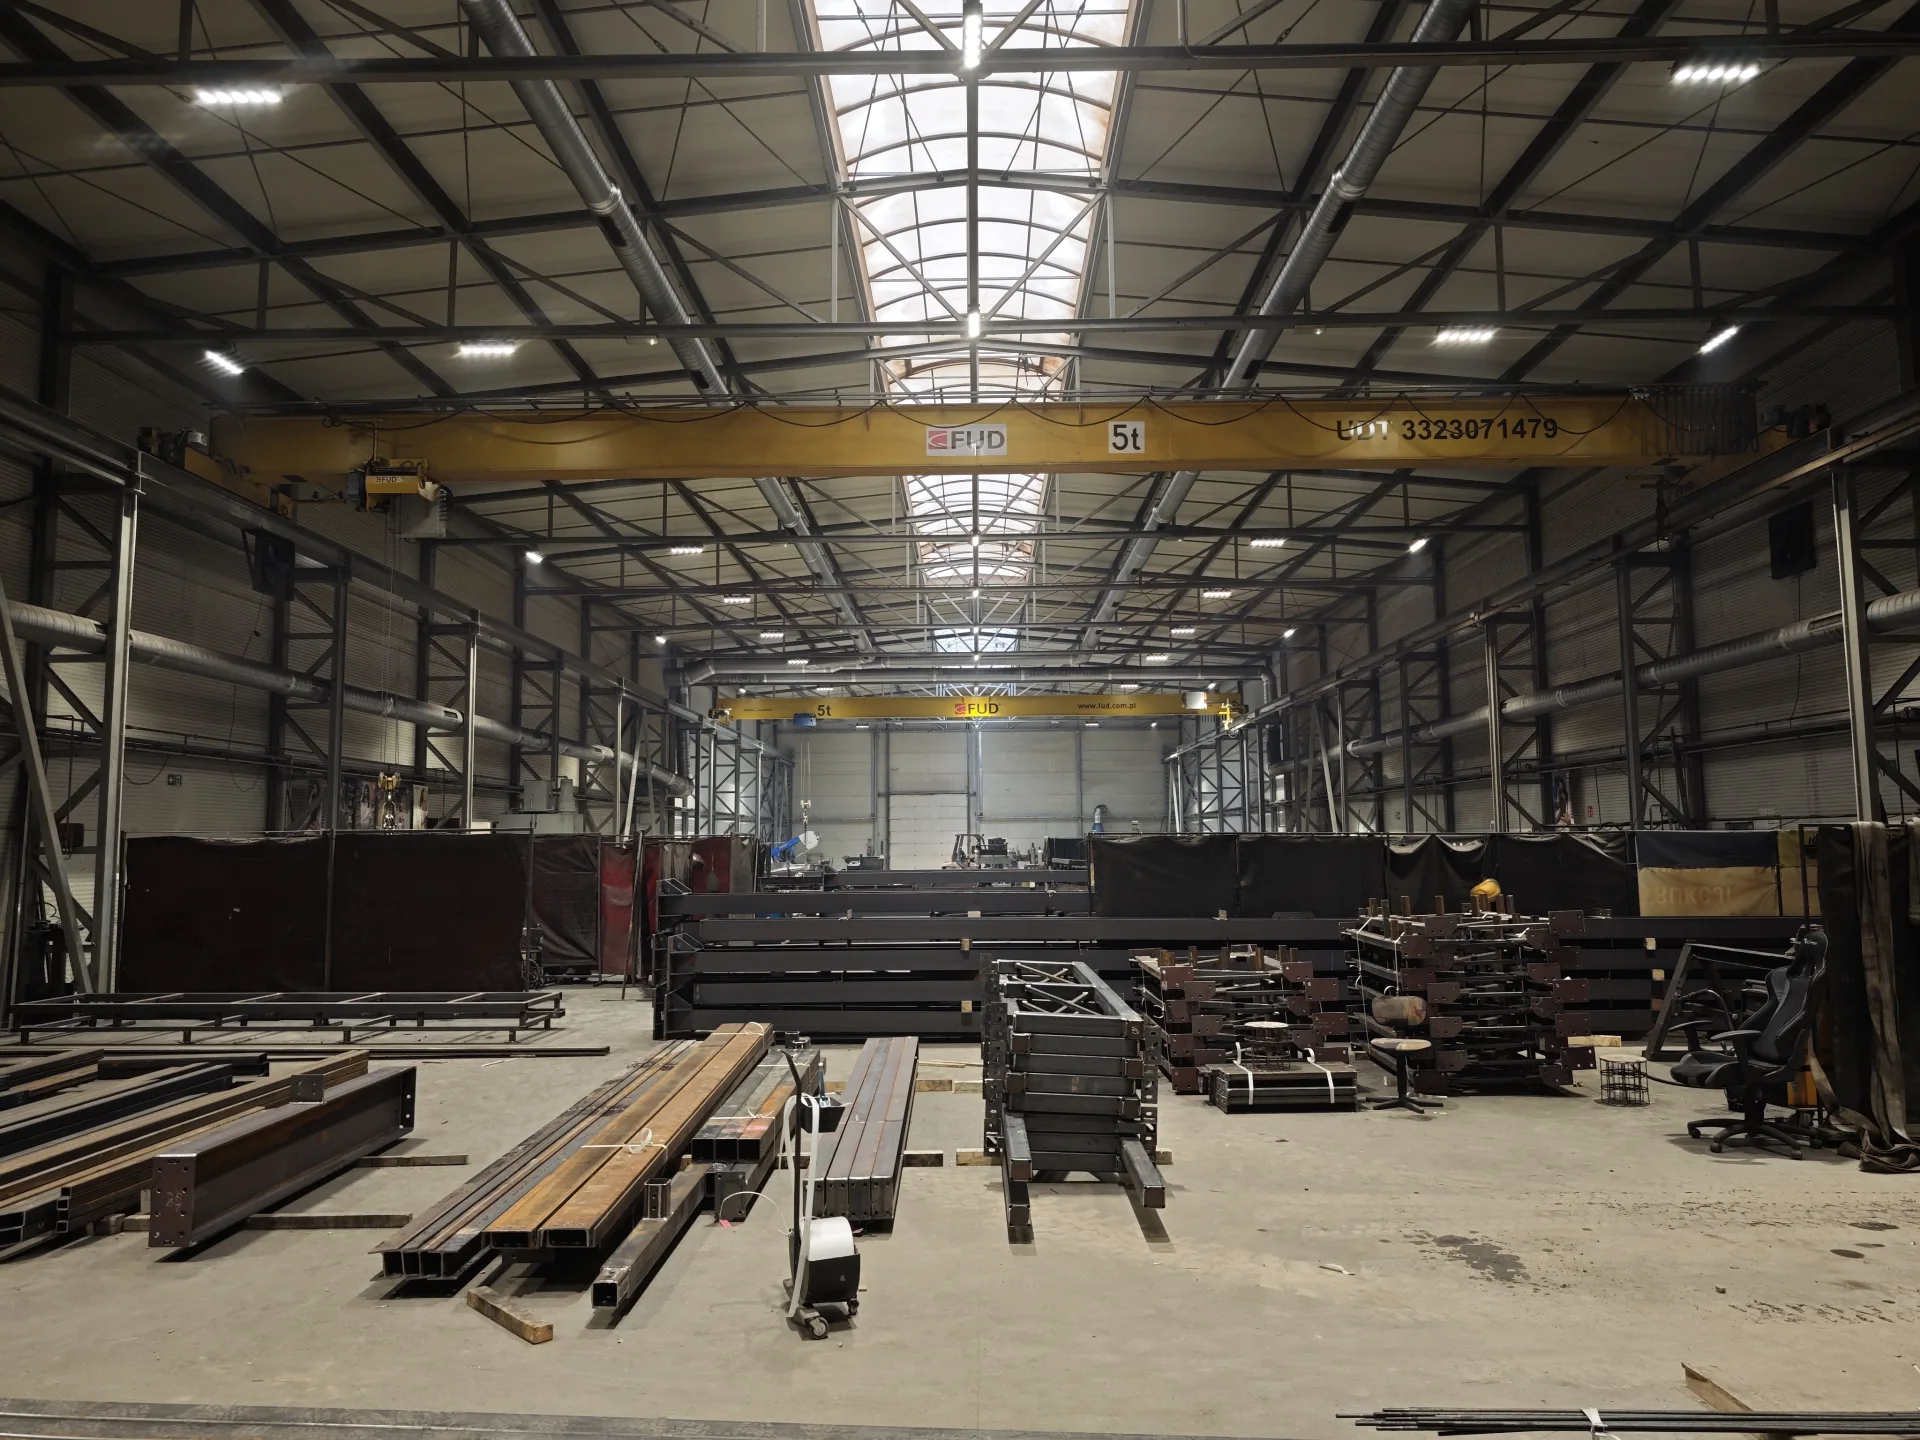
Wypalarka to pierwsze stanowisko, przez które przechodzi większość elementów w zakładzie. Wycięte na niej detale trafiają do spawania i montażu, dlatego dokładność na tym etapie przekłada się na jakość całych ram i kratownic. Więcej o kolejnych etapach przeczytasz na stronach produkcja w zakładzie i spawanie. Pełną listę usług znajdziesz w dziale nasze usługi, a zdjęcia gotowych obiektów w portfolio.
Łączymy w jednym miejscu różne etapy obróbki metali: wypalanie, wiercenie, gięcie blach i spawanie, a zabezpieczenie przed korozją organizujemy u stałych kooperantów. Dzięki temu zlecenie na detale możemy rozszerzyć o kolejne operacje bez szukania innych firm.
Precyzja ma znaczenie przede wszystkim przy otworach pod śruby i krawędziach, które będą spawane. Zaawansowana technologia sama nie wystarczy, potrzebny jest też precyzyjny program i stałe parametry, dlatego detale do obiektów w klasie EXC3, czyli dla najbardziej wymagających zastosowań, sprawdzamy dodatkowo. W zakresie cięcia przyjmujemy też zlecenia od firm zewnętrznych, od 1,5 tony detali.
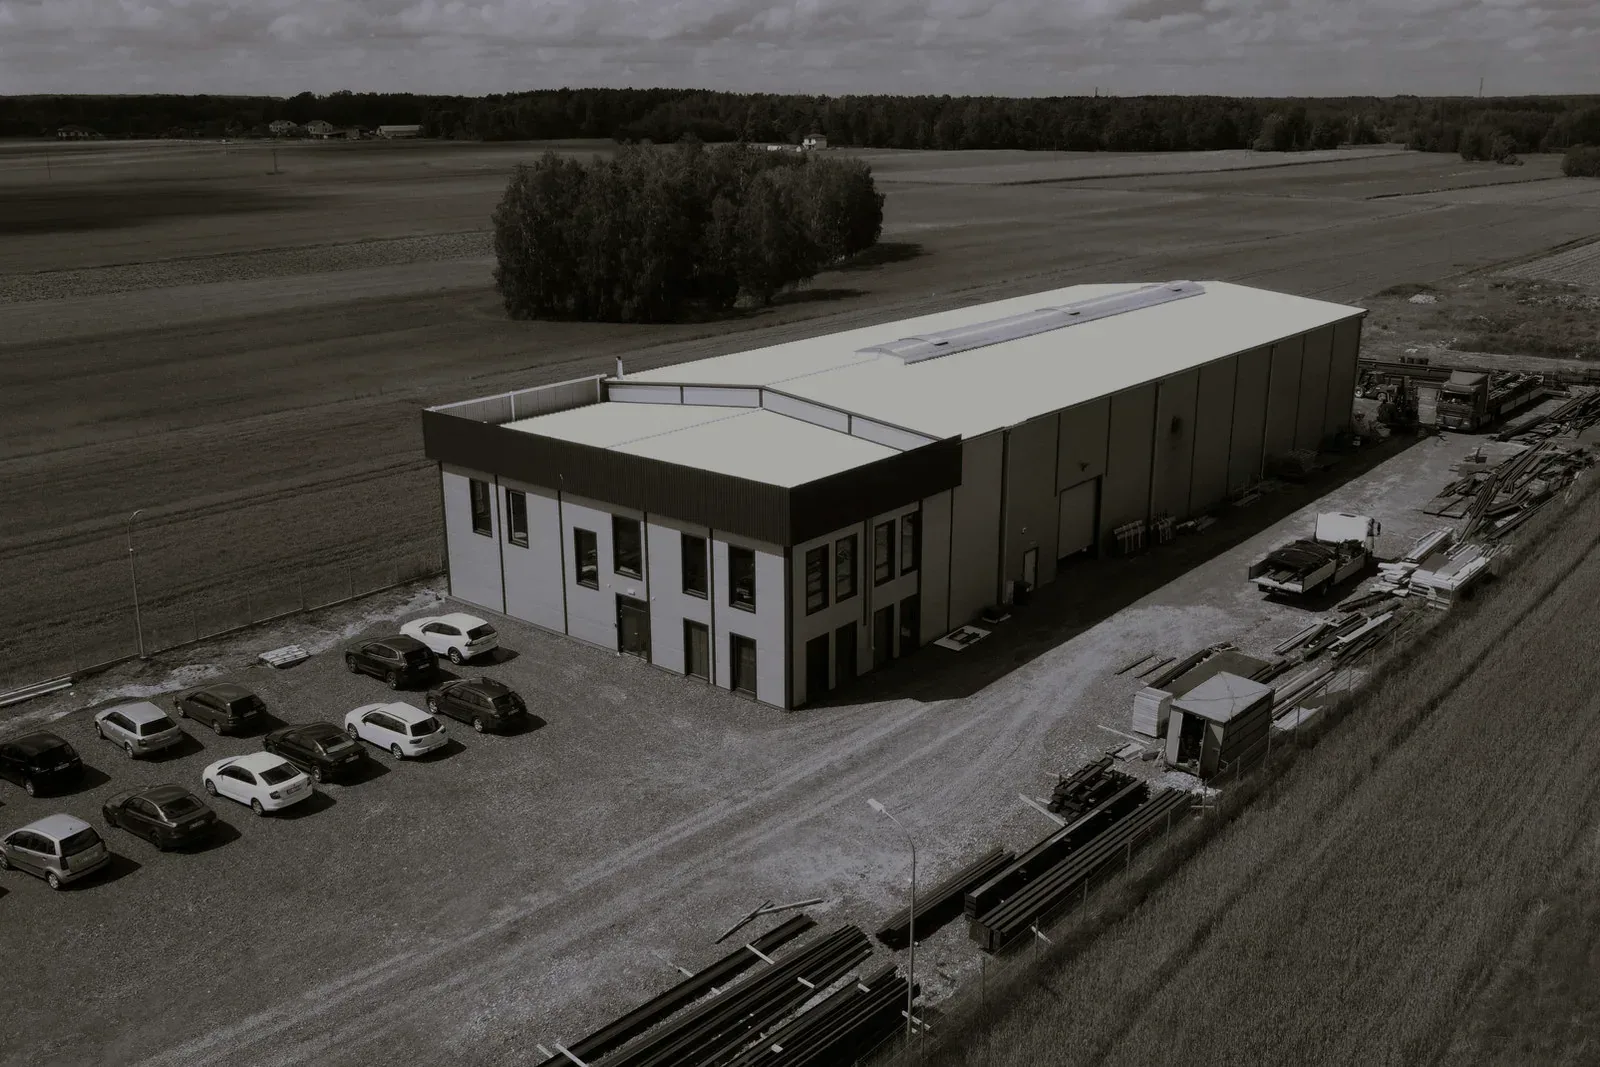
W zakładzie produkcyjnym w Helenowie wypalarka pracuje w jednym ciągu z piłą, wiertarką i stanowiskami spawalniczymi, więc detale nie muszą podróżować między firmami. Każdy element dostaje numer z rysunku, a odpad z arkuszy wykorzystujemy do mniejszych części, co obniża koszt materiału.
- Detale do własnych ram i kratownic
- Zlecenia zewnętrzne od 1,5 tony
- Wiercenie, gięcie i spawanie na miejscu
- Dokumentacja dla klasy wykonania
FAQ
Pytania o wypalanie
Do jakiej grubości wypalacie?
Wypalamy blachy o grubości od 0,5 do 100 mm: plazmą od 0,5 do 30 mm, a palnikiem gazowym od 30 do 100 mm. Przy bardzo grubych elementach warto wcześniej zapytać o dostępność materiału i czas jego dostawy z huty lub składu.
Metoda gazowa czy plazmowa: co wybrać?
O wyborze decyduje przede wszystkim grubość i wymagana jakość krawędzi. Blachy do 30 mm szybciej i dokładniej tniemy plazmą, a grubsze palnikiem gazowym. Jeśli nie masz pewności, dobierzemy metodę przy wycenie i opiszemy ją w ofercie.
Czy wykonujecie cięcie laserem?
Nie, w naszym parku maszynowym nie ma lasera. Wypalanie laserowe blachy opłaca się przy cienkich, bardzo dokładnych detalach. Jeśli potrzebujesz cięcia laserem cienkiej blachy, lepiej zwrócić się do wyspecjalizowanej firmy, a grubsze detale wykonamy my.
Jakie pliki przyjmujecie?
Najchętniej DXF lub DWG w skali 1:1, a także pliki NC i IFC. Przyjmujemy też rysunki PDF z wymiarami, ale wtedy przygotowanie programu trwa dłużej, bo kontury trzeba najpierw odtworzyć na podstawie wymiarów.
Jakie jest minimalne zamówienie?
Zlecenia na wypalanie przyjmujemy od 1,5 tony detali. Przy mniejszych ilościach koszt przygotowania programu i materiału przeważa nad samym cięciem, dlatego warto łączyć detale w jedno zlecenie albo zamawiać zapas na kolejne miesiące.
Ile trwa wykonanie detali?
Zwykle od 5 do 30 dni. Termin zależy od wielkości zamówienia, dostępności blachy i obłożenia maszyn, a przy pilnych zamówieniach staramy się znaleźć wolne okno w harmonogramie. Termin potwierdzamy w ofercie, a o ewentualnych zmianach informujemy od razu.
Jak przygotować zapytanie o wycenę?
Wyślij plik, gatunek i wymiary materiału oraz liczbę sztuk. Napisz też, czy dostarczasz własny materiał, czy mamy go kupić, i czy detale wymagają dalszej obróbki, np. wiercenia, gięcia lub zabezpieczenia przed korozją.
Czy możecie wygiąć detale po wypaleniu?
Tak, gięcie detali wykonujemy w naszym zakładzie. Wiercenie, gratowanie i spawanie również robimy na miejscu, więc często wystarczy jedno zamówienie zamiast kilku.
Kontakt
Wyślij rysunek do wyceny
Opisz detale, materiał i liczbę sztuk. Formularz nie przyjmuje plików, dlatego DXF lub PDF wyślij mailem na biuro@elmetkonstrukcje.pl po wysłaniu zapytania, a w temacie podaj nazwę zlecenia. Jeśli detale mają trafić do spawanej konstrukcji, napisz o tym, a dobierzemy przygotowanie krawędzi.
- Zakład i biuro
- ELMET Konstrukcje StaloweHelenów 37, 08-112 WiśniewNIP 821-111-43-25, REGON 712322008
- Godziny pracy
- Poniedziałek – piątek: 7:00 – 15:00