Spawanie konstrukcji stalowych według EN ISO 3834-2
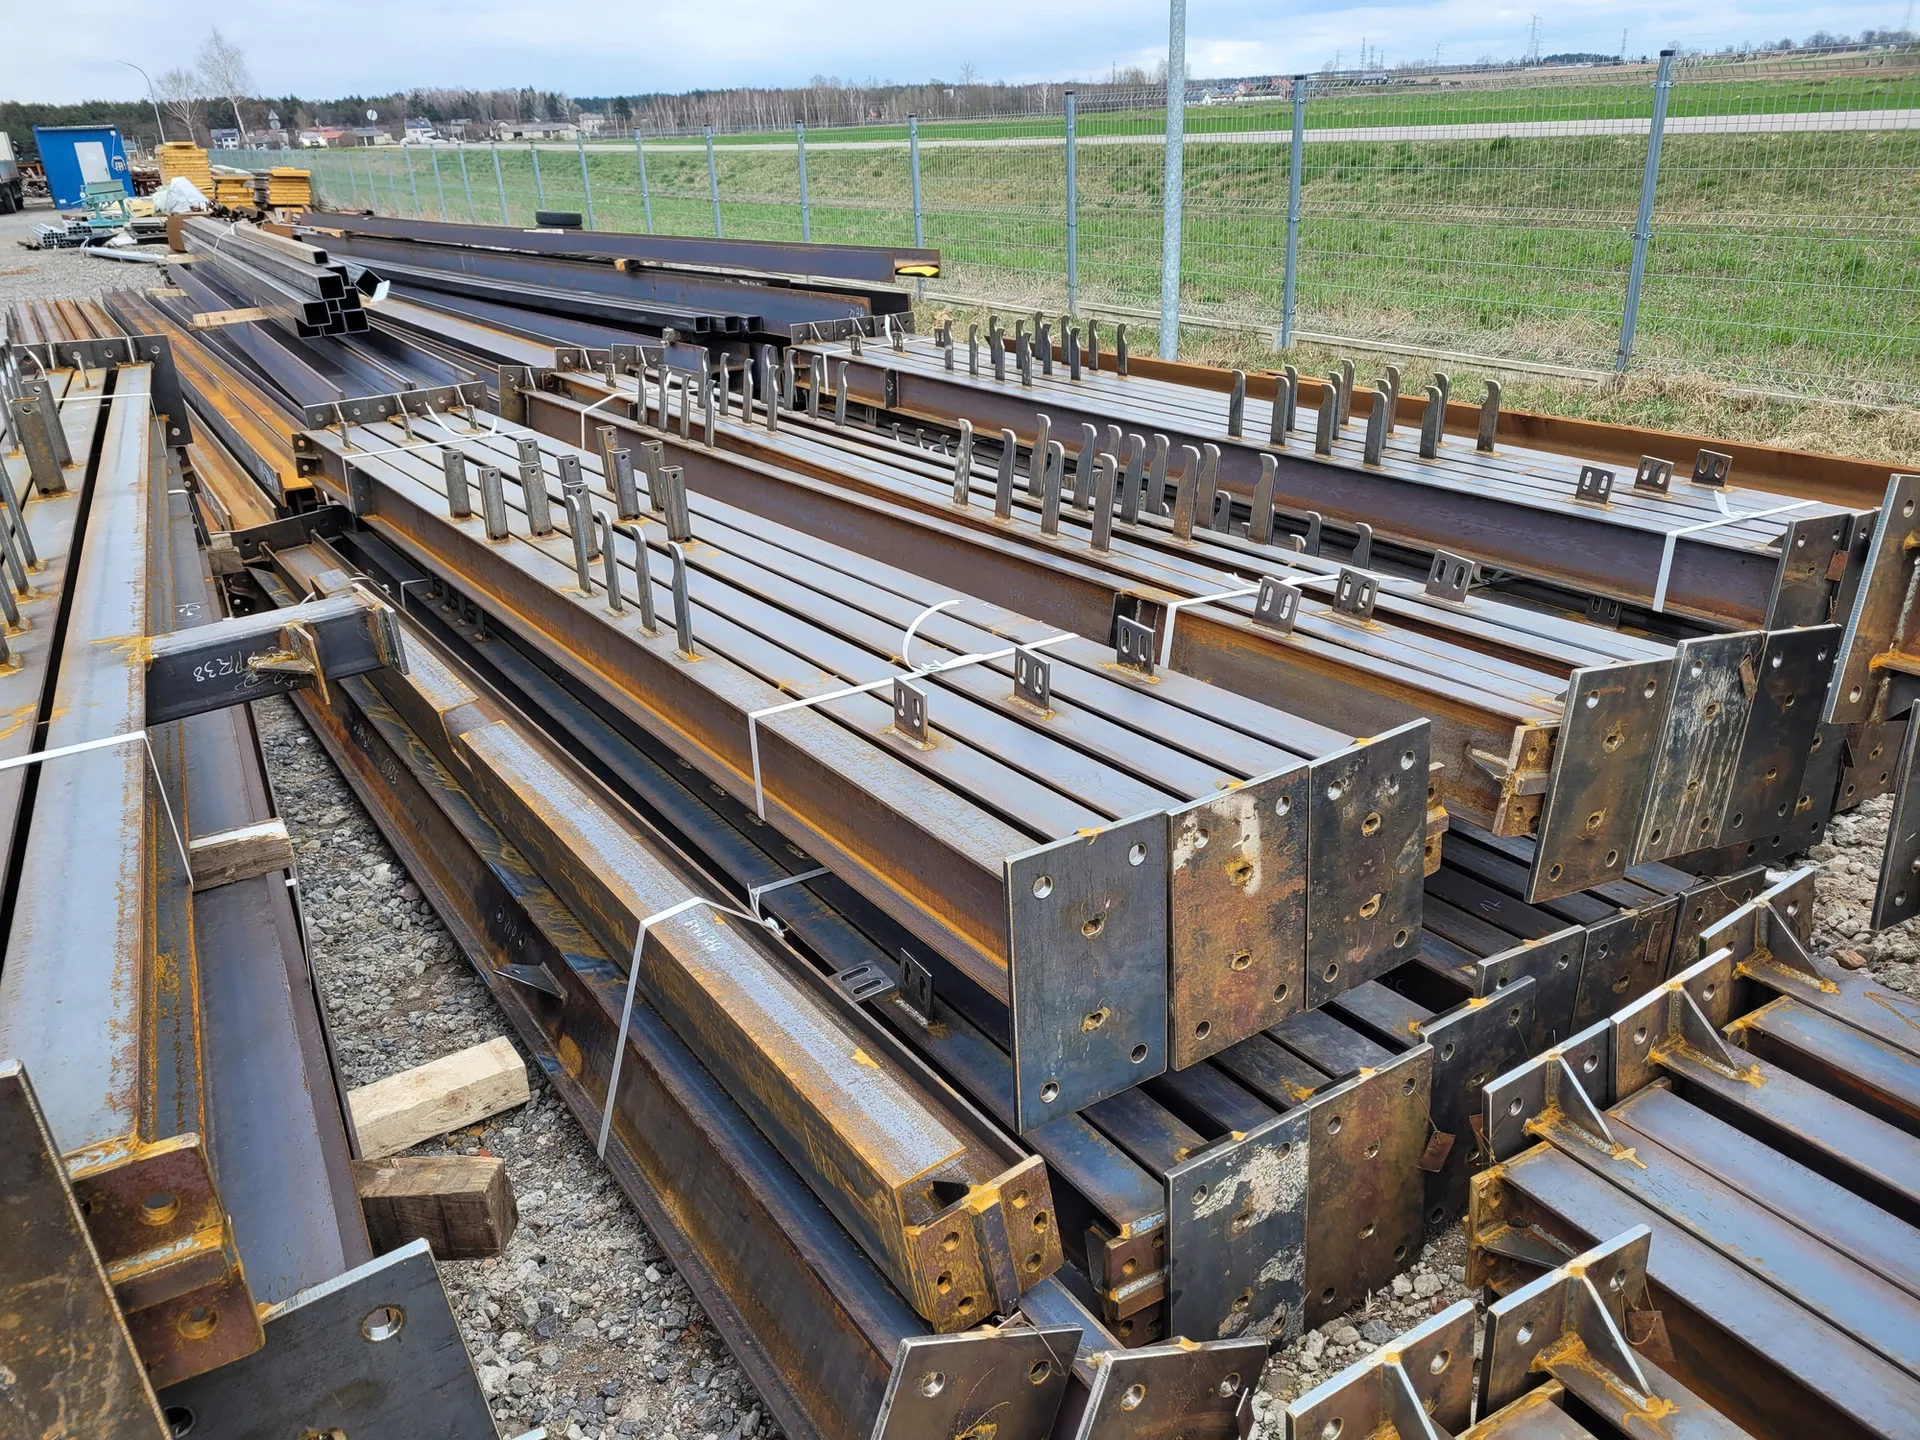
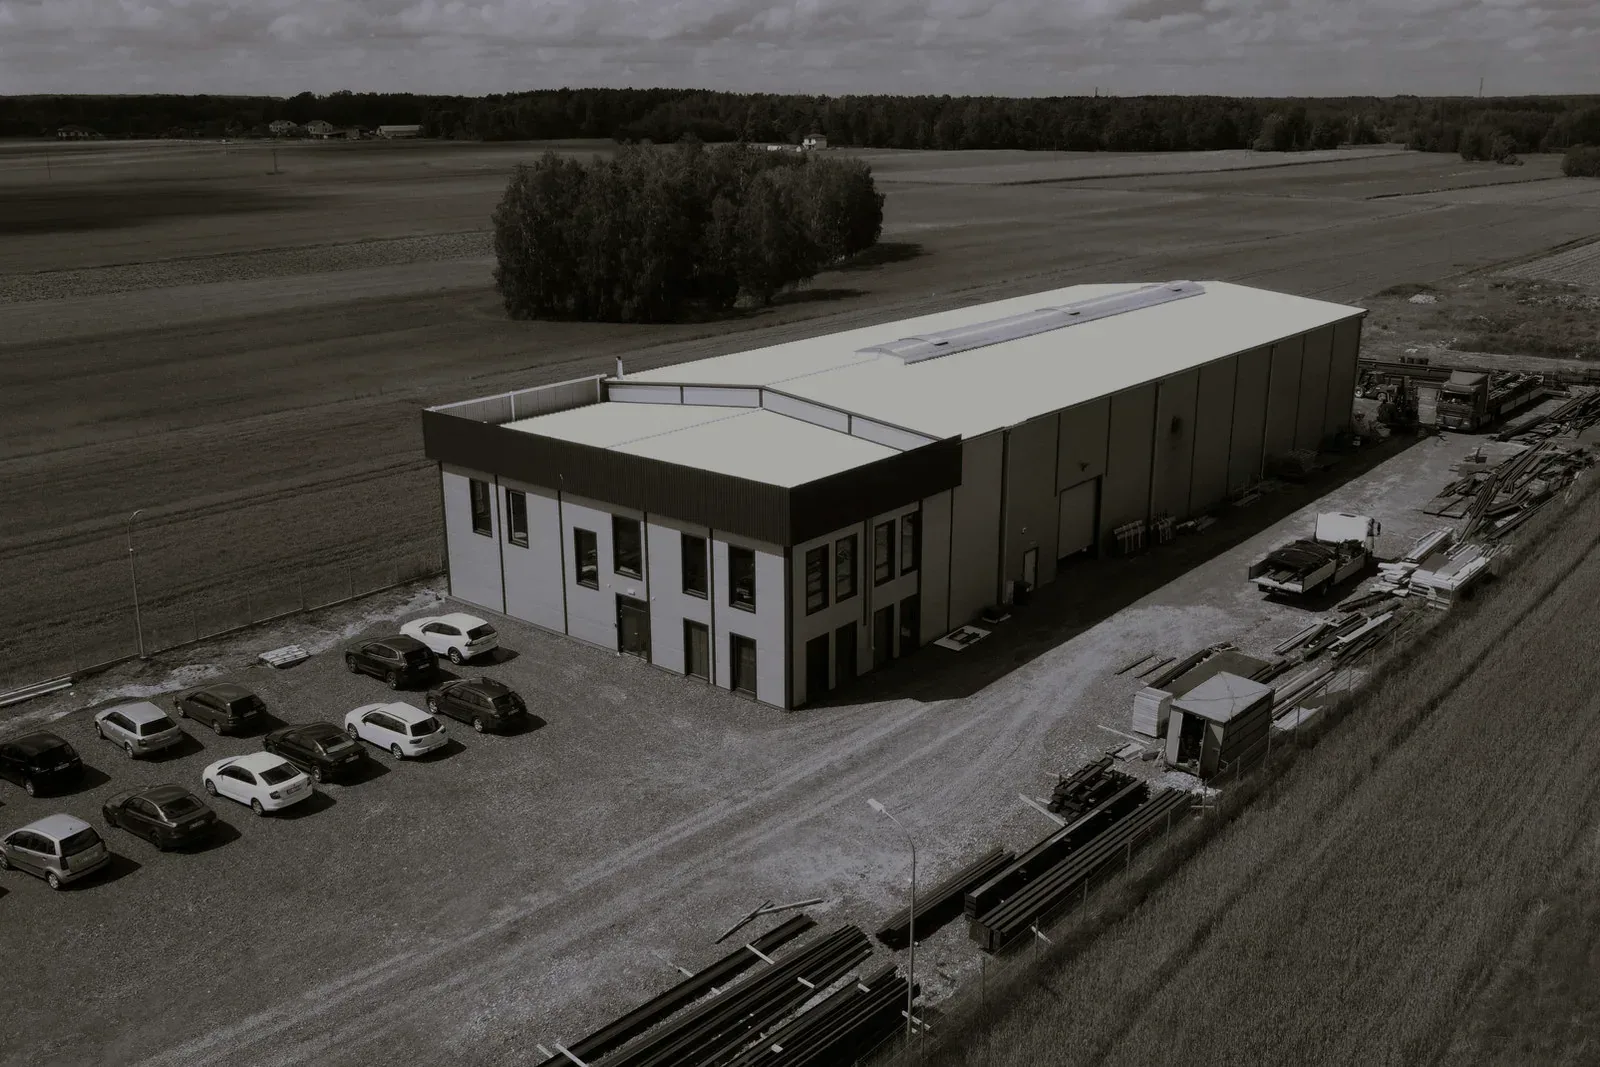
Spawanie konstrukcji stalowych prowadzimy we własnym zakładzie w Helenowie, z nadzorem spawalniczym i kontrolą każdego złącza. Wykonujemy spawane konstrukcje dla budynków, obiektów rolniczych i przemysłowych, od pojedynczych elementów po komplety na całe obiekty.
- EN ISO 3834-2
- pełne wymagania jakości w spawaniu
- EN 1090-2
- certyfikat TÜV Rheinland
- EXC3
- najwyższa klasa w certyfikacie
Metody spawania konstrukcji stalowych: porównanie
Spawanie łukowe to grupa metod, w których źródłem ciepła jest energia łuku elektrycznego jarzącego się między elektrodą a materiałem. Poszczególne techniki różnią się osłoną jeziorka, sposobem podawania spoiwa i wydajnością. Poniżej porównanie czterech najczęściej stosowanych technik spawania, z kolumną pokazującą, z czego korzystamy w zakładzie.
| Metoda | Zasada | Osłona | Materiały | Zastosowanie | U nas |
|---|---|---|---|---|---|
| MAG (135) | Drut elektrodowy podawany w sposób ciągły, łuk jarzy się między drutem a materiałem | Gaz aktywny, np. CO₂ lub mieszanka z argonem | Stal niestopowa i niskostopowa | Większość połączeń w konstrukcjach budowlanych | Tak, podstawowa metoda |
| MIG (131) | Zasada jak wyżej, ale w osłonie gazu obojętnego, np. argonu | Gaz obojętny | Aluminium i stopy metali kolorowych | Lekkie elementy, osłony, obudowy | Od 2027 r., przy częściach dla kolejnictwa |
| TIG (141) | Nietopliwa elektroda wolframowa, spoiwo podawane ręcznie | Argon | Stal nierdzewna, aluminium, cienkie ścianki | Połączenia, od których wymaga się estetyki i szczelności | Nie stosujemy |
| MMA (111) | Ręczne spawanie topliwym prętem z otuliną | Gazy powstające z otuliny | Stal konstrukcyjna | Naprawy, prace w terenie, miejsca o trudnym dostępie | Nie stosujemy |
Metoda MAG to podstawowa technika w budownictwie, bo łączy wysoką wydajność z dobrą jakością połączeń stali konstrukcyjnej. Spawanie metodą MAG można prowadzić drutem pełnym albo proszkowym, w zależności od pozycji i grubości. Metoda TIG znajduje zastosowanie przy cienkich ściankach i materiałach wrażliwych na przegrzanie. Spawanie TIG daje bardzo estetyczne lico, ale jest wyraźnie wolniejsze, więc w dużych konstrukcjach stosuje się je wybiórczo.
Dobór metody zależy od materiału, grubości, pozycji i wymagań klasy wykonania. W naszym zakładzie wszystkie połączenia konstrukcyjne wykonujemy metodą MIG/MAG, która przy stali konstrukcyjnej daje najlepszy stosunek wydajności do jakości.
Na wybór wpływa też pozycja. Najłatwiej i najszybciej spawa się w pozycji podolnej, dlatego elementy obracamy na stanowisku tak, żeby jak najwięcej połączeń wykonać właśnie w niej. Pozycje pionowe i pułapowe wymagają większych umiejętności i wolniejszego tempa, co uwzględniamy w harmonogramie i w doborze personelu.
Materiały
Spawanie konstrukcji stalowych i innych metali w zakładzie
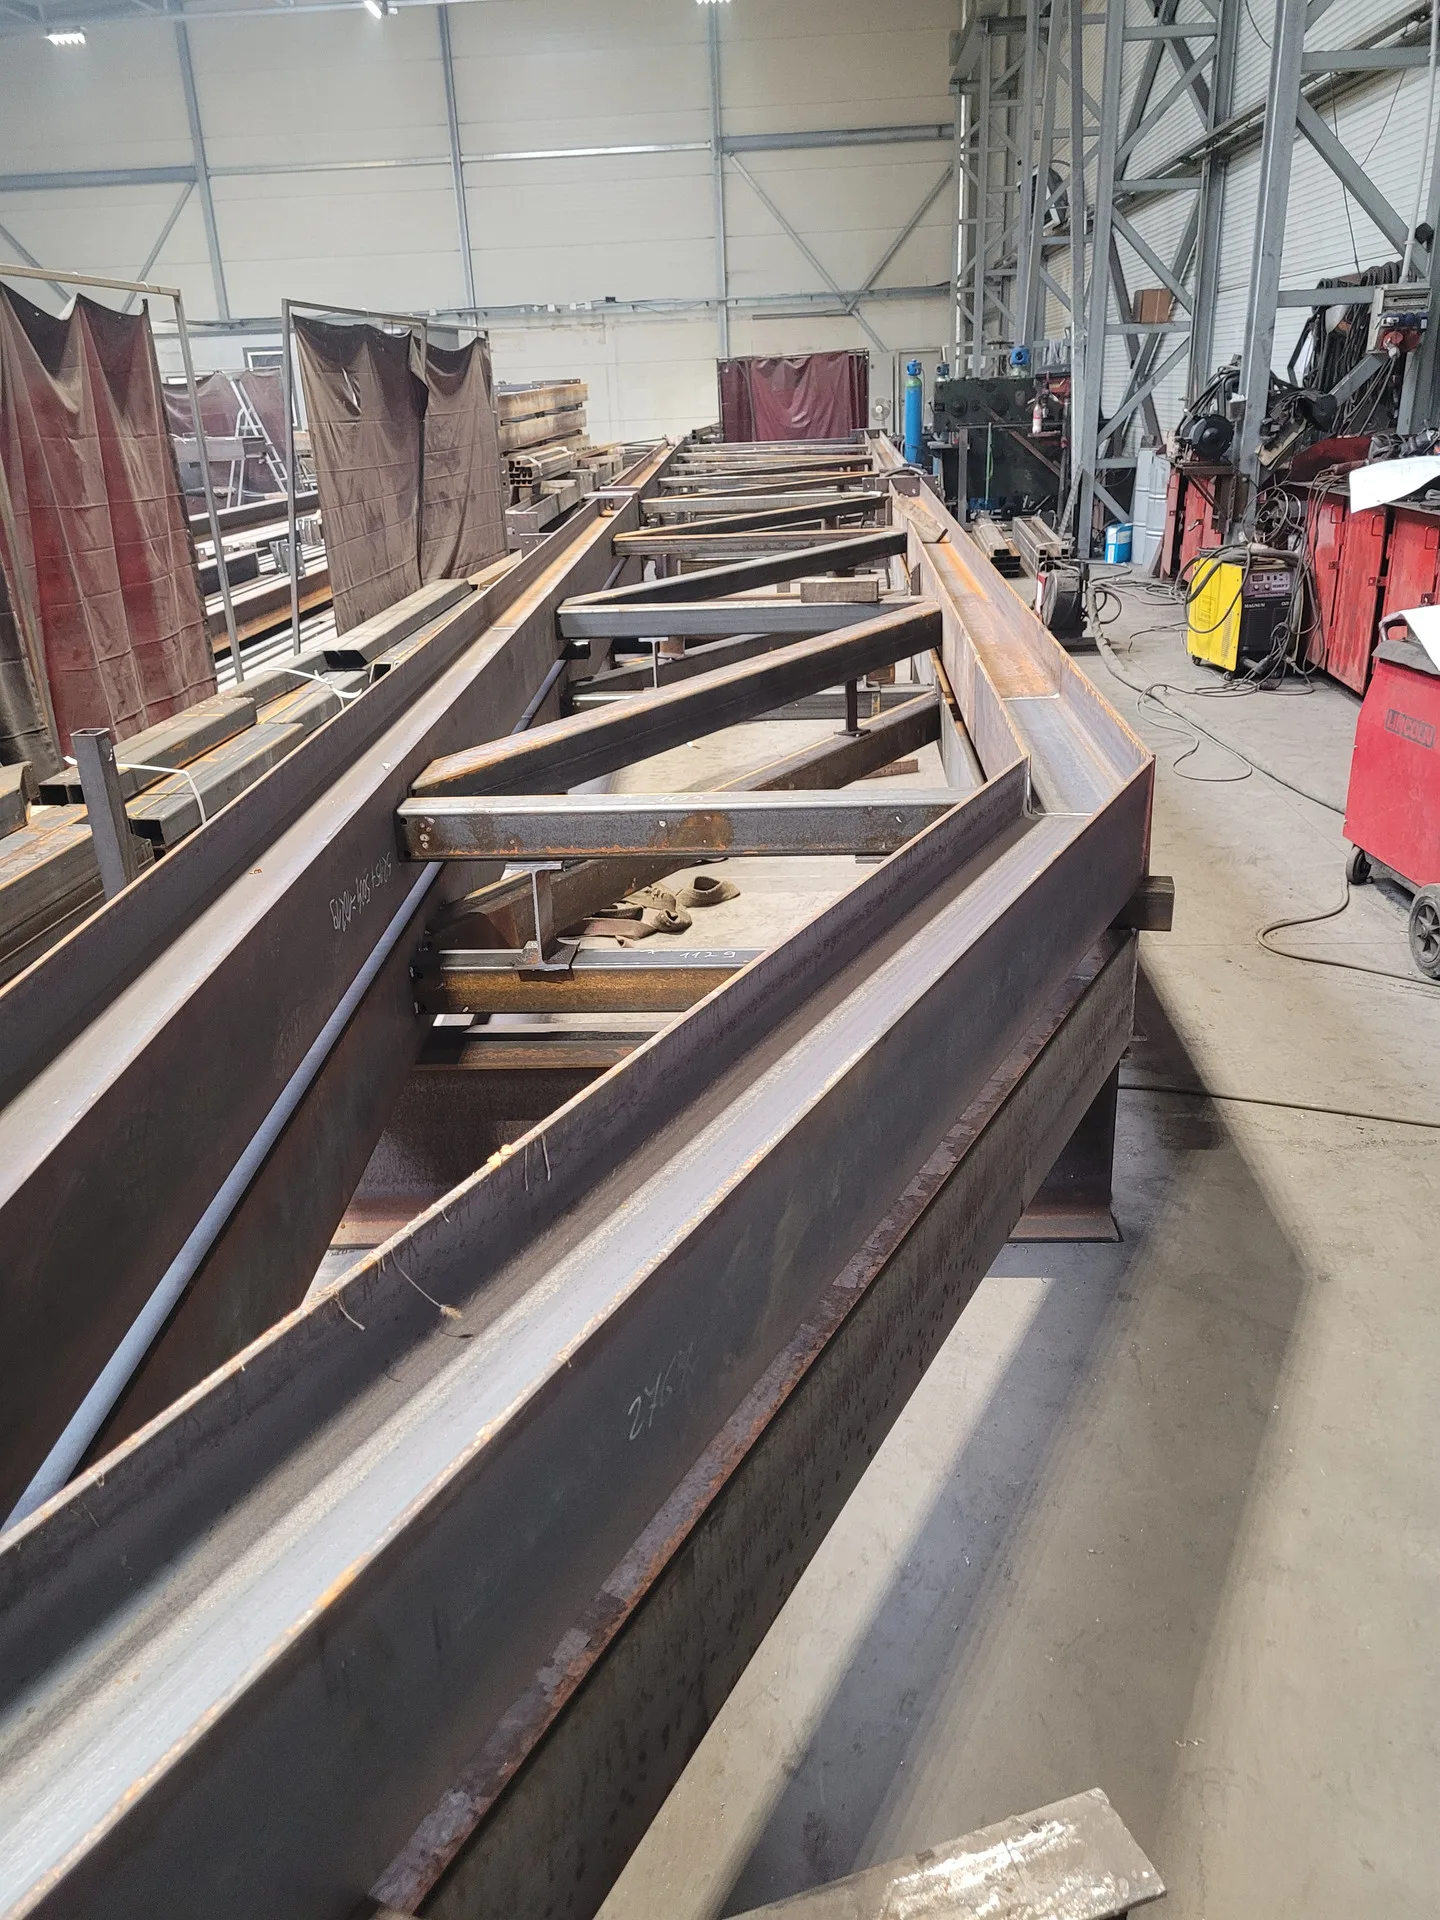
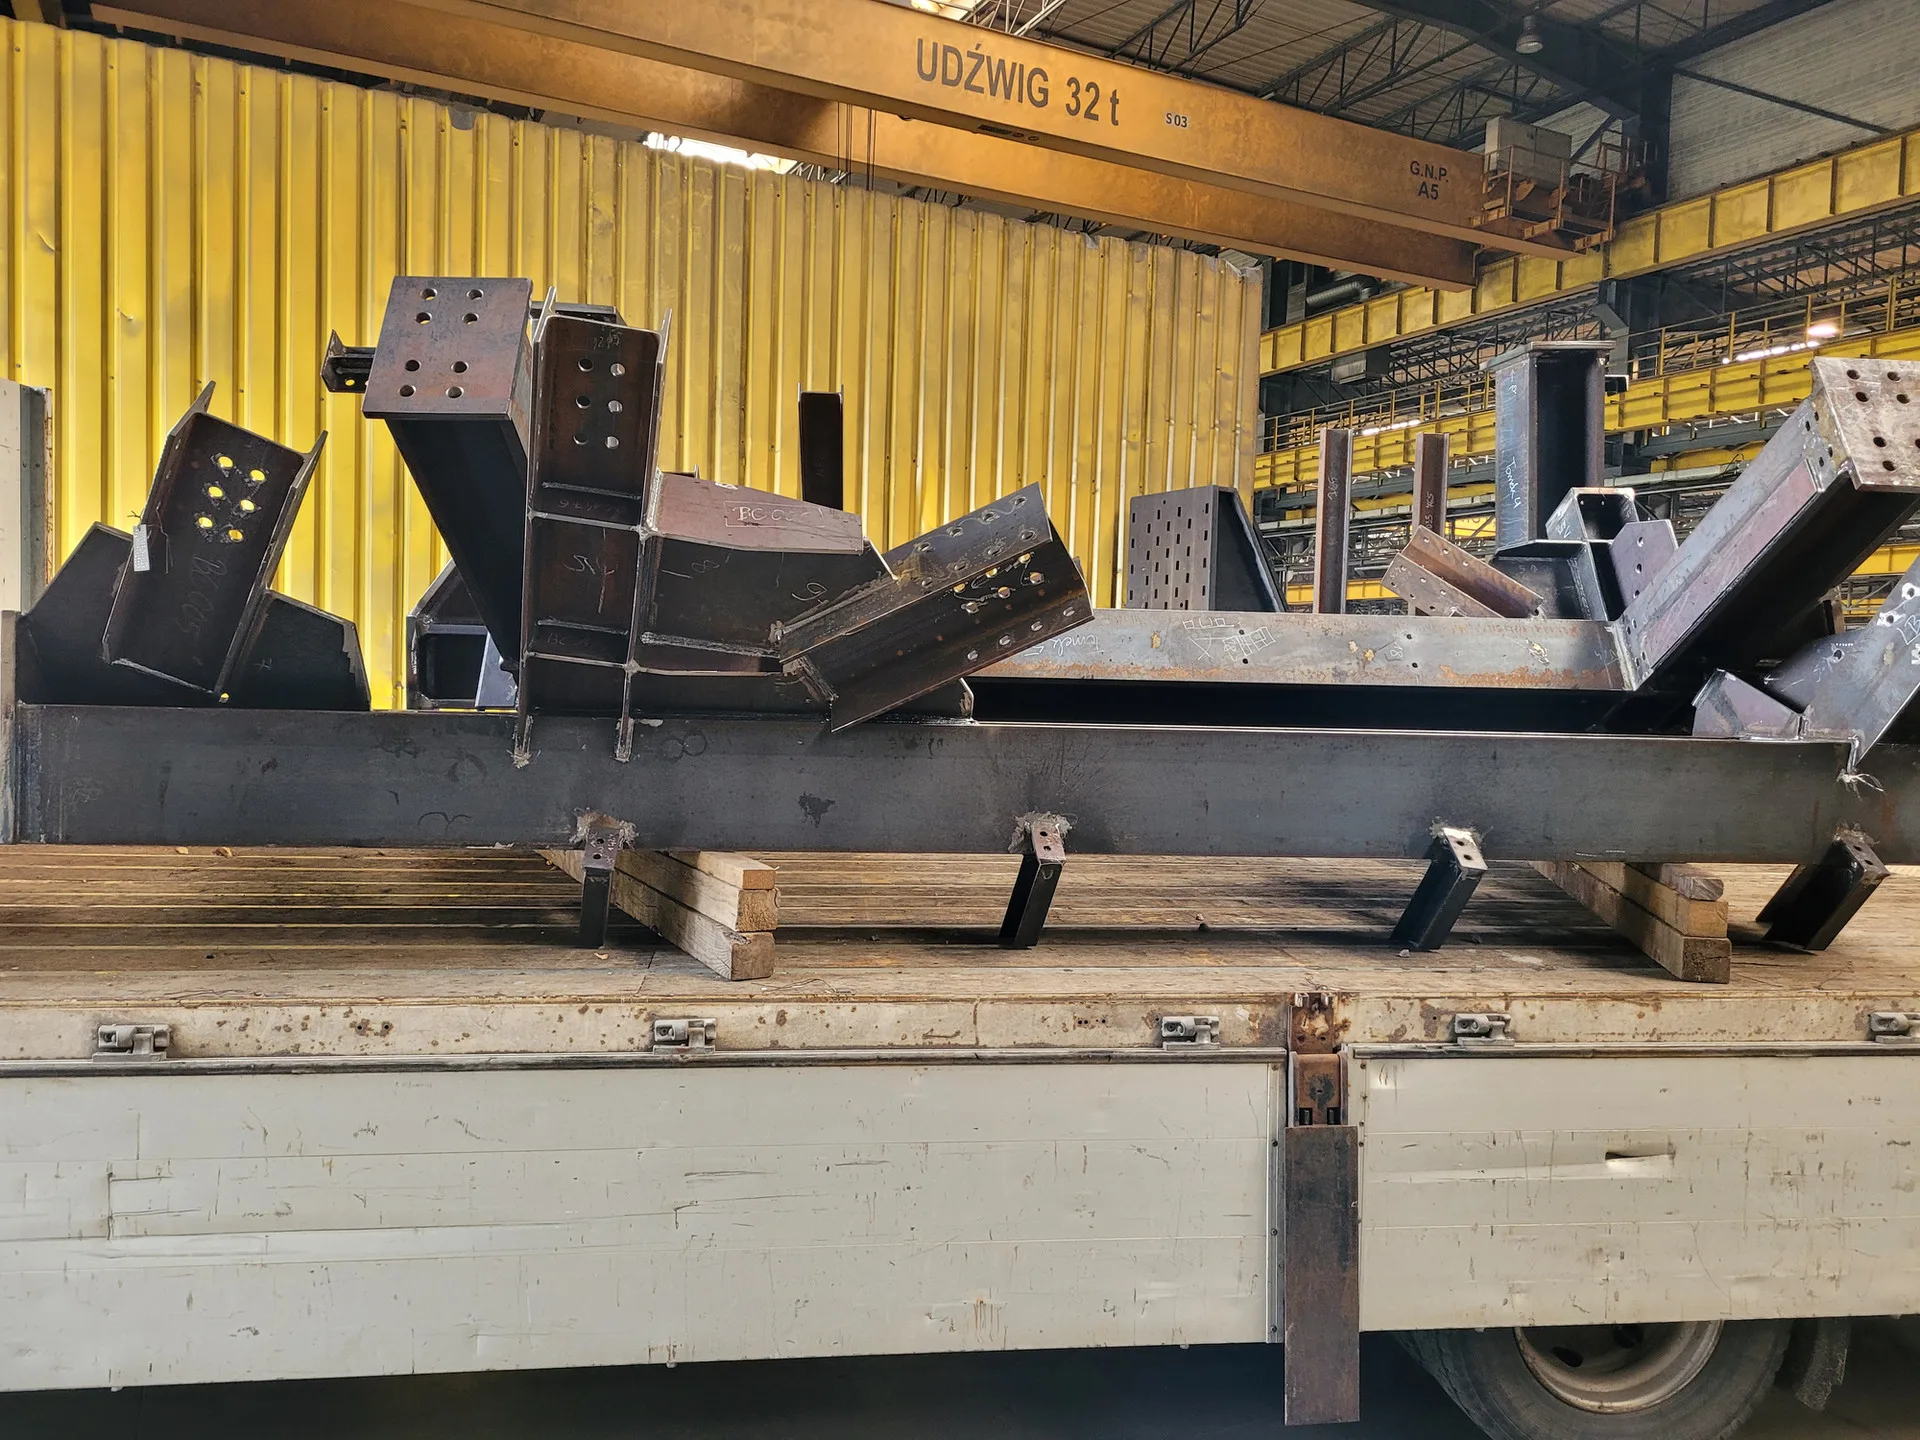
Podstawą naszej pracy jest spawanie stali konstrukcyjnej w gatunkach stosowanych w budownictwie, najczęściej S235 i S355. Z niej wykonujemy konstrukcje stalowe hal, wiat i budynków gospodarczych: słupy, rygle, kratownice, belki podsuwnicowe i ramy pod urządzenia. Spawanie to podstawowa technika tworzenia konstrukcji z kształtowników i blach, a jego jakość decyduje o nośności całego obiektu.
Spawanie stali nierdzewnej i spawanie aluminium wymagają innych warunków: oddzielnego, czystego stanowiska, innych gazów osłonowych i uprawnień do spawania materiałów z danej grupy. Od 2027 roku uruchamiamy takie prace w zakresie części dla kolejnictwa.
- Instrukcje WPS dla stosowanych technologii
- Spawacze z aktualnymi uprawnieniami
- Nadzór spawalniczy w zakładzie
- Spawanie w pozycjach wymuszonych
Technologia, nadzór i zespół
WPS i uprawnienia
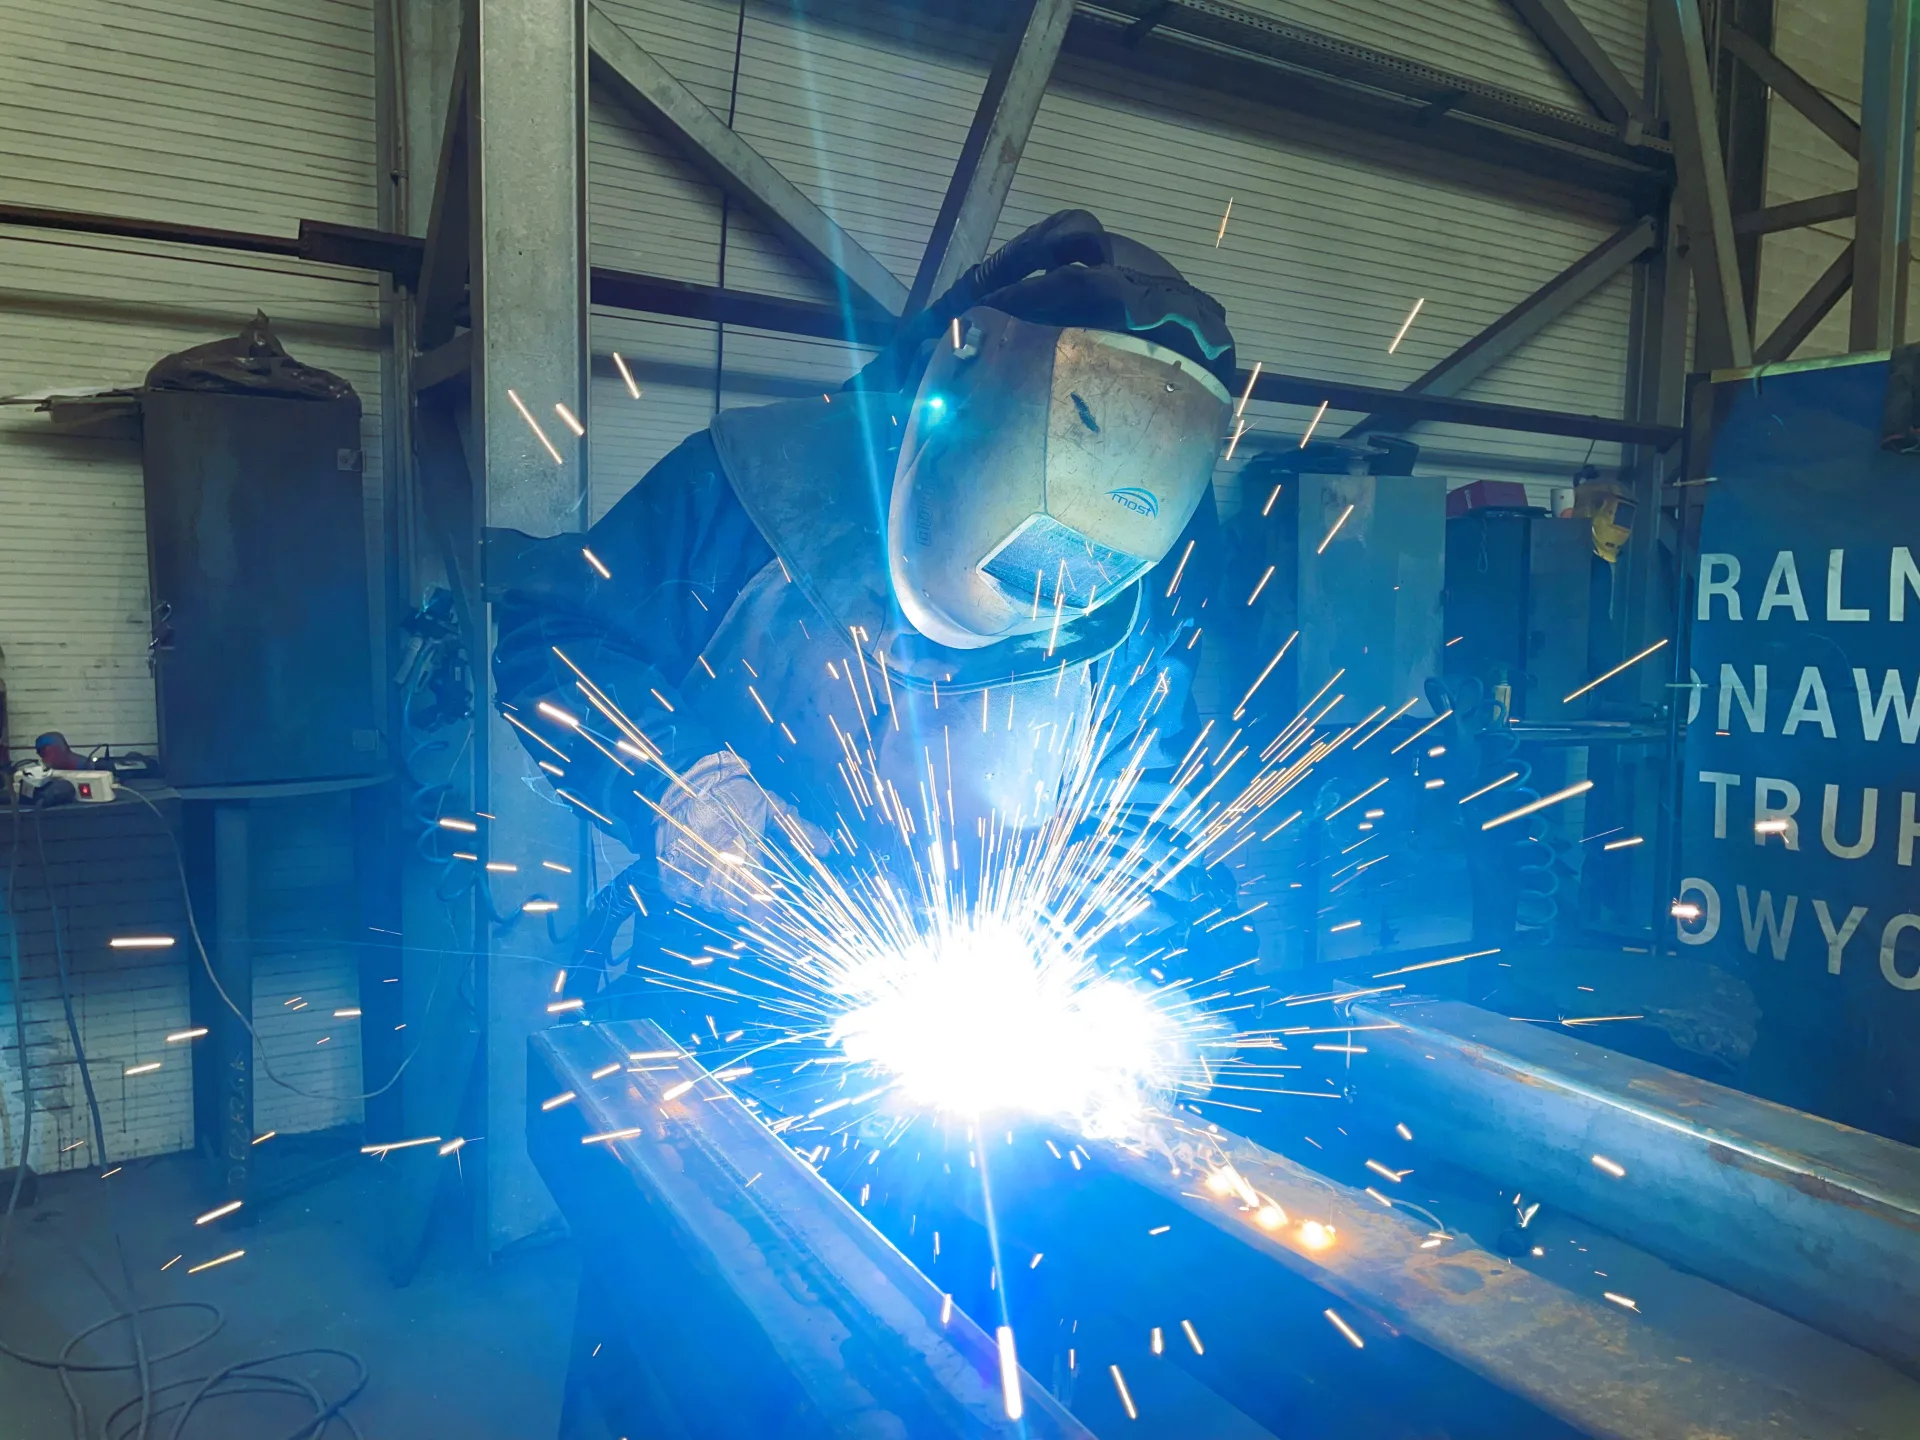
W przypadku konstrukcji ze stali najważniejsze są połączenia przenoszące obciążenia: styki belek, węzły ram, połączenia słupów ze stopami. Proces spawania takich połączeń opisuje instrukcja technologiczna WPS, a kwalifikację technologii potwierdzają badania (WPQR). Spawający pracownik musi mieć uprawnienia do danej metody, pozycji i grupy materiałowej, a nadzór nad całością sprawuje koordynator spawalnictwa z dyplomem Międzynarodowego Inżyniera Spawalnika (IWE). Instrukcje i protokoły kwalifikacji udostępniamy do wglądu przy audycie odbiorcy.
Obróbka przed spawaniem
Spawanie metali to tylko część procesu. Przed spawaniem elementy przechodzą obróbkę: cięcie, fazowanie krawędzi i precyzyjne dopasowanie. Obróbka metali w jednym zakładzie skraca czas i ułatwia kontrolę wymiarów, bo każdy etap odbywa się pod tym samym nadzorem. W branży budowlanej to przekłada się na mniej poprawek na placu i krótszy montaż.
Naprężenia i odkształcenia
Spawanie wprowadza w element ciepło, a z nim naprężenia i odkształcenia. Długie belki potrafią się wygiąć, a cienkie blachy pofalować. Dlatego ustalamy kolejność układania ściegów, stosujemy przyrządy i sczepianie, a przy grubszych elementach podgrzewanie wstępne. Po spawaniu sprawdzamy prostoliniowość i w razie potrzeby prostujemy elementy, zanim trafią do zabezpieczenia antykorozyjnego.
Wiedza zespołu
Wiedza zespołu jest tu tak samo ważna jak sprzęt. Uprawnienia pracowników odnawiamy zgodnie z wymaganiami norm, a nowe osoby zaczynają od prostszych połączeń pod okiem doświadczonych kolegów. Dzięki temu w zakładzie zawsze jest ktoś, kto zna specyfikę danego zamawiającego i jego wymagania.
Kontrola konstrukcji spawanych i badania złączy
Kontrolę prowadzimy na trzech etapach: przed spawaniem, w trakcie i po wykonaniu złącza. Zakres badań nieniszczących wynika z klasy wykonania (EXC2 lub EXC3) określonej w projekcie, zgodnie z EN 1090-2.
W standardowym zakresie badamy wizualnie 100% spoin, ultradźwiękami 10% spoin czołowych z pełnym przetopem i metodą magnetyczno-proszkową 5% spoin pachwinowych. Jeśli projekt wymaga szerszego zakresu, ustalamy go na początku, bo wpływa na koszt i harmonogram.
VT
Badania wizualneOględziny każdej spoiny: wymiar, kształt, brak pęknięć i podtopień. Wykonują je wyznaczone osoby z certyfikatem kompetencji do badań wizualnych VT.
MT
Badania magnetyczno-proszkoweWykrywanie nieciągłości przy powierzchni w stali ferromagnetycznej. Zlecamy je zewnętrznej firmie z personelem MT2.
PT
Badania penetracyjneDla materiałów, w których nie stosuje się metody magnetycznej, np. austenitycznych. Zlecamy je zewnętrznej firmie, gdy wymaga tego projekt.
UT
Badania ultradźwiękoweKontrola wnętrza złączy doczołowych o większych grubościach. Zlecamy je zewnętrznej firmie z personelem UT2.
RT
RadiografiaPrześwietlanie złączy przez zewnętrzne laboratorium, jeśli wymaga tego projekt.
DOC
DokumentacjaProtokoły VT i MT z wykazem zbadanych elementów, rysunki warsztatowe z zakresem zbadanych spoin, certyfikaty personelu NDT wg PN-EN ISO 9712, wykaz spawaczy i ich świadectwa wg EN ISO 9606-1.
Wysoka jakość połączeń to nie tylko badania. Liczy się przygotowanie krawędzi, czystość, temperatura podgrzewania i suchy materiał dodatkowy. Dlatego większość prac prowadzimy w hali, a nie na budowie, gdzie wiatr i wilgoć utrudniają kontrolę warunków. Korozja zaczyna się często na źle oczyszczonym złączu, więc przed zabezpieczeniem połączenia czyścimy i odtłuszczamy. Więcej o tym na stronie zabezpieczenie antykorozyjne.
Zamiast ogólnikowo obiecywać usługi na najwyższym poziomie, pokazujemy dokumenty: certyfikat EN ISO 3834-2 i certyfikat zgodności wg EN 1090-2 do klasy EXC3 znajdziesz na stronie certyfikaty. Gotowe elementy trafiają dalej do etapu, który opisujemy na stronie montaż konstrukcji stalowych, a pełny cykl, czyli produkcja konstrukcji stalowych, ma osobny opis. Wszystkie usługi zebraliśmy w dziale nasze usługi.
Zastosowania
Usługi spawalnicze dla budownictwa i przemysłu
ELMET oferuje kompleksowe usługi: od dokumentacji przez spawanie po montaż. Poniżej obszary, w których wykonujemy spawanie na co dzień. Przy elementach nietypowych zaczynamy od próbki albo pierwszej, krótkiej serii.
Konstrukcje hal
Stalowe konstrukcje budynków produkcyjnych i magazynowych: ramy, słupy, belki i kratownice. To nasza podstawowa specjalizacja.
Wiaty i obiekty rolnicze
Konstrukcje wiat, budynków inwentarskich, pieczarkarni i magazynów rolniczych, spawane w hali i skręcane na budowie.
Elementy maszyn
Ramy, podesty i osłony dla maszyn i linii technologicznych, wykonywane według rysunku zamawiającego.
Realizacje
Spawane konstrukcje w naszych obiektach
Za każdym obiektem w portfolio stoją setki połączeń wykonanych w Helenowie. Przykłady pokazujemy poniżej, a pełną listę na mapie realizacji. Pokazane obiekty, m.in. halę Alpla i magazyn w Rykach, wykonaliśmy w klasie EXC2.
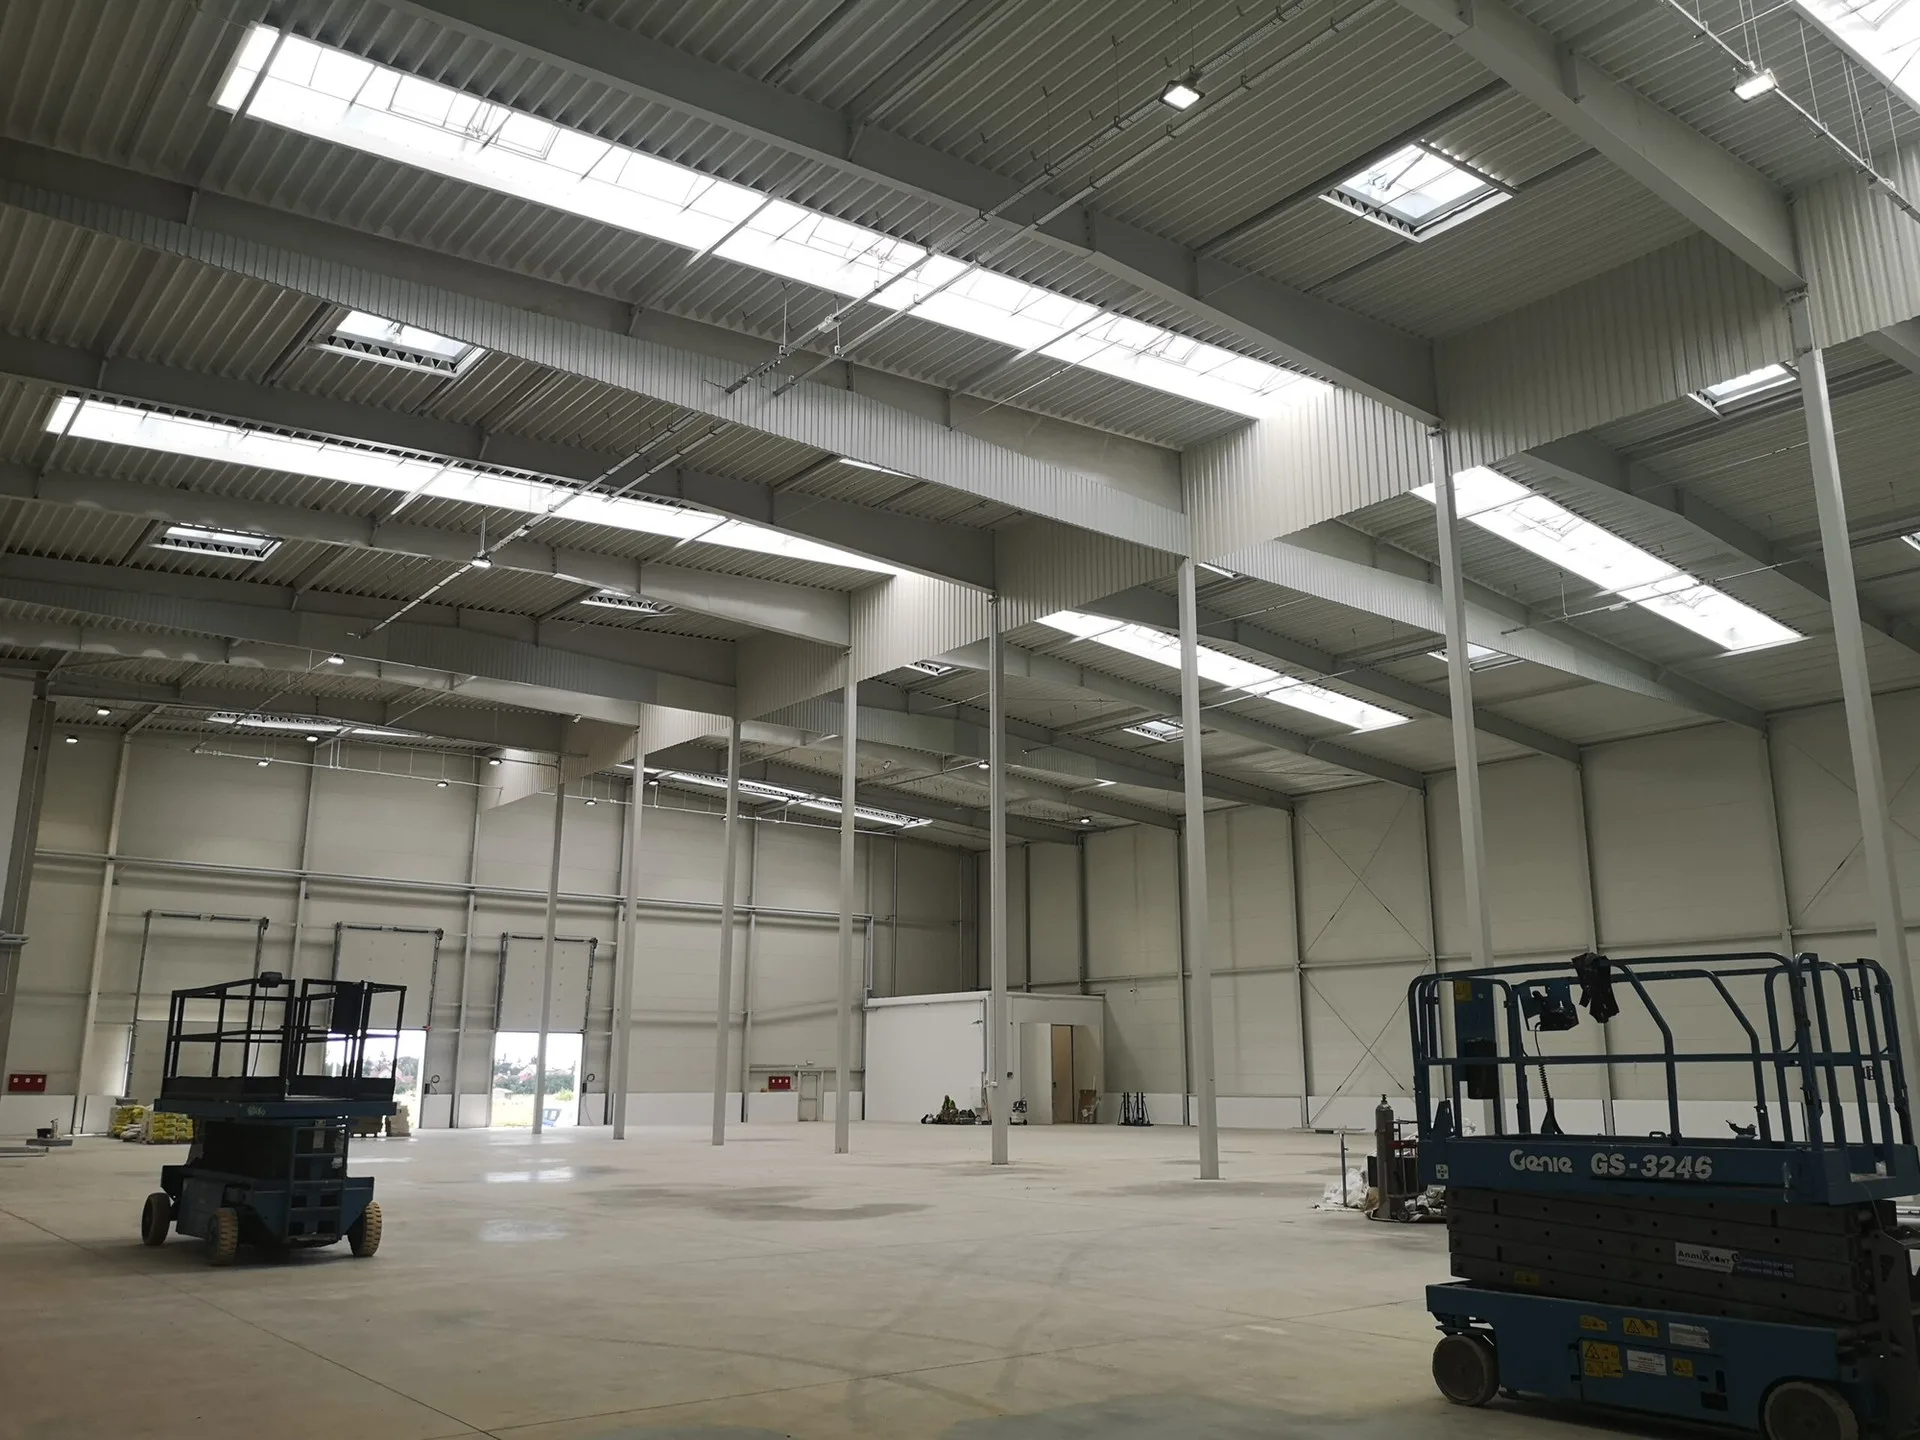
Hala przemysłowa Alpla
Ostrów Mazowiecka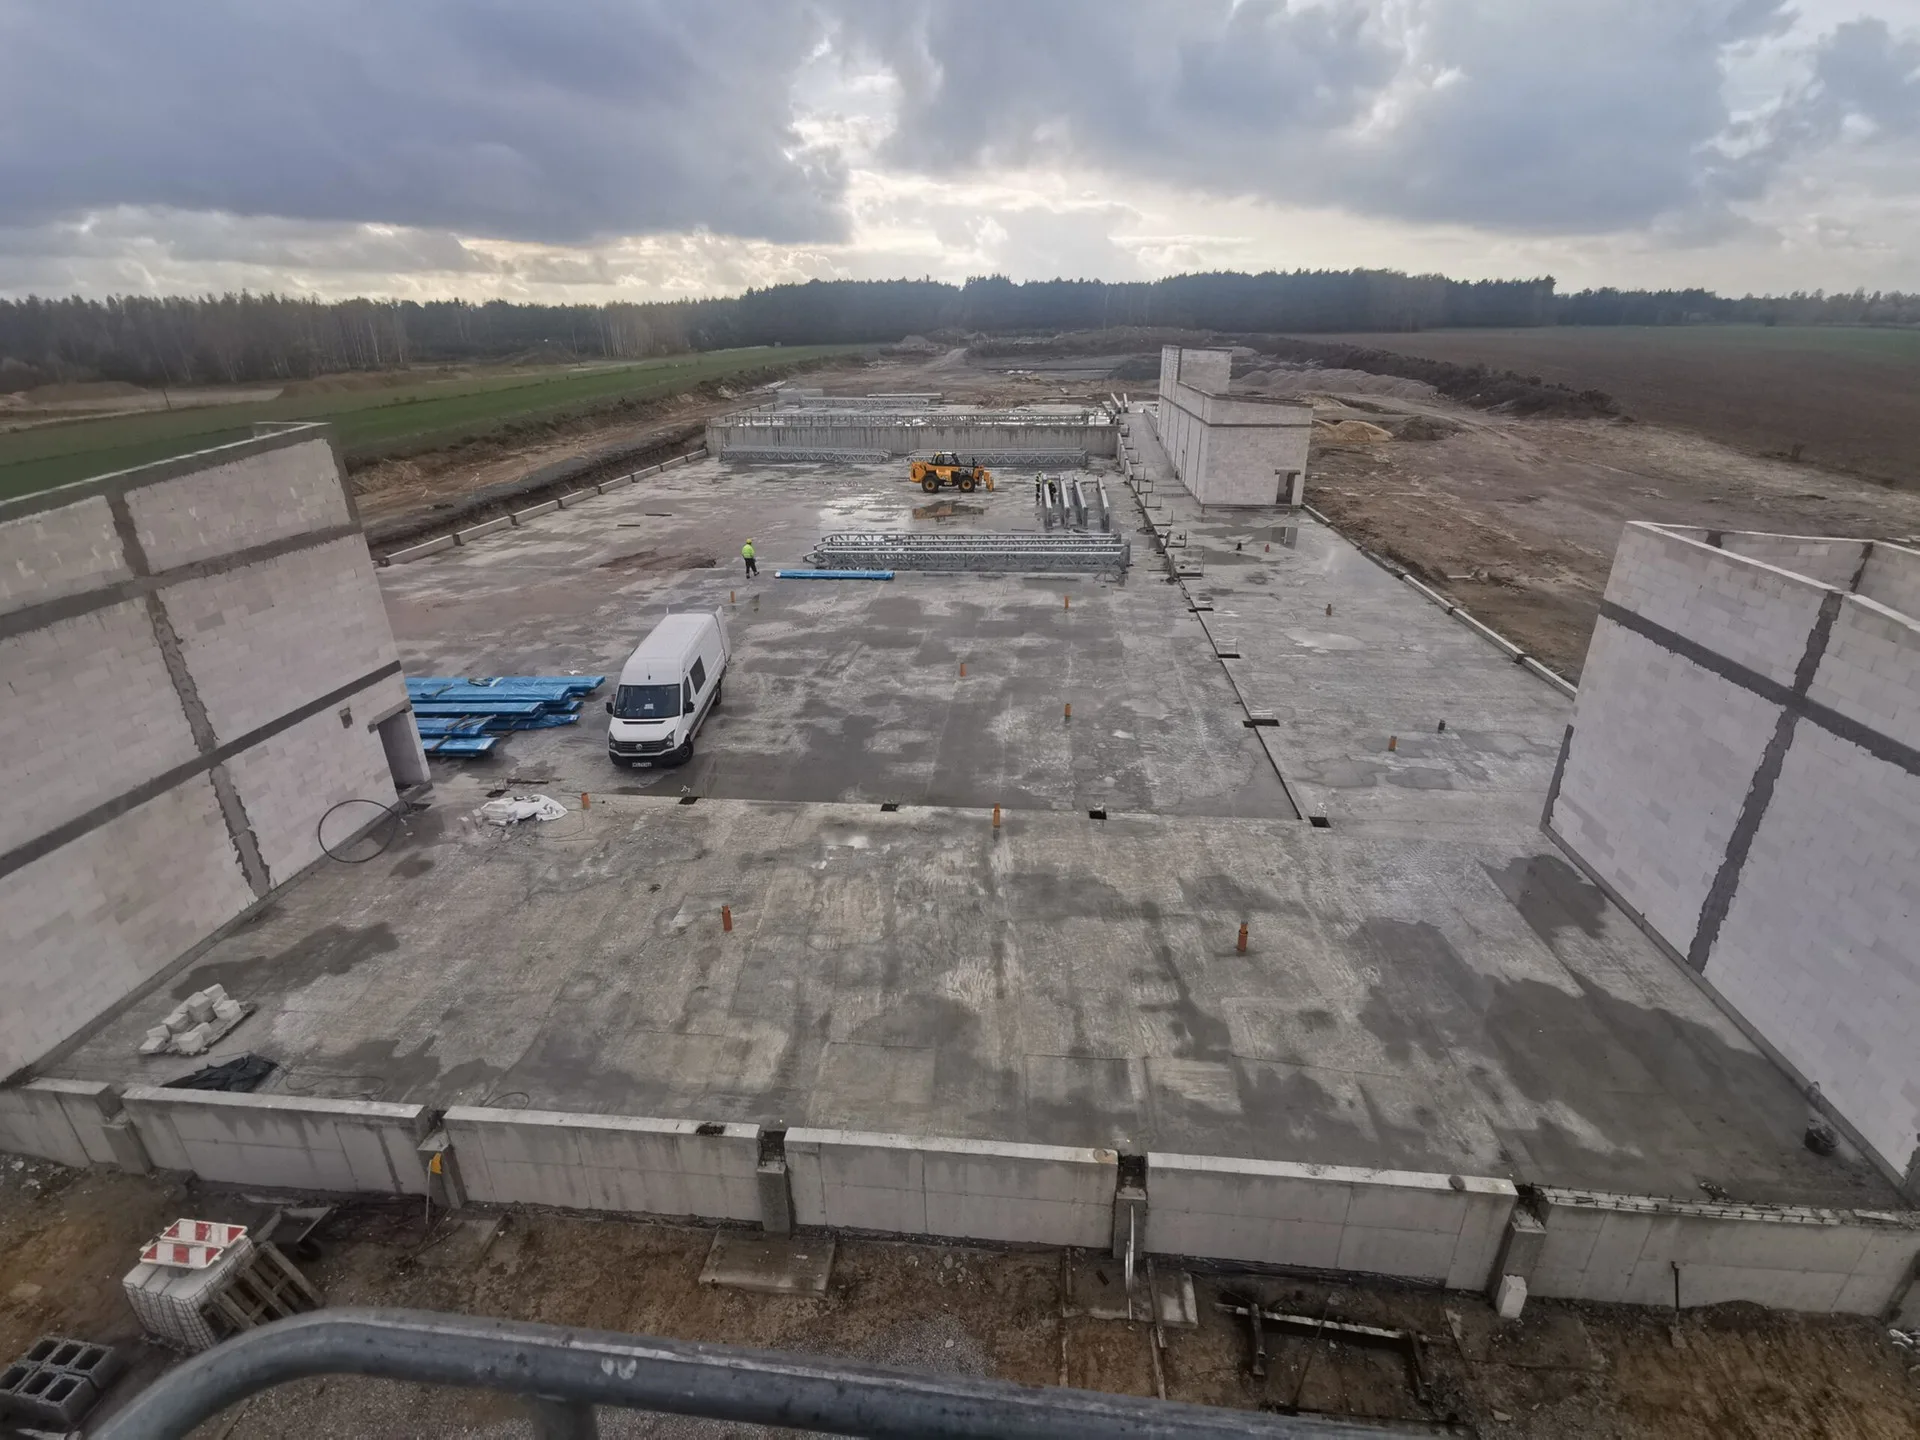
Hala wysokiego składowania
Ryki
FAQ
Pytania o spawanie
Jakie metody spawania stosujecie najczęściej?
Przy stali konstrukcyjnej korzystamy ze spawania metodą MIG/MAG, w osłonie gazu, drutem pełnym lub proszkowym. Porównanie metod znajdziesz w tabeli na tej stronie. Jeśli projekt narzuca konkretną metodę, sprawdzimy, czy możemy ją zastosować, albo zaproponujemy zamiennik wraz z uzasadnieniem.
Czy spawacie elementy z materiału klienta?
Tak, możemy wykonać spawanie elementów powierzonych, jeśli materiał ma dokumenty i znany gatunek. Bez tego nie da się potwierdzić właściwości połączenia ani wystawić dokumentów dla klasy wykonania.
Jakie dokumenty dostaję z dostawą?
Dokumentację powykonawczą, która obejmuje m.in.:
- certyfikaty producenta: ZKP wg EN 1090, EN ISO 3834-2 i ISO 9001,
- deklarację właściwości użytkowych i kartę oznakowania CE wyrobu,
- kwalifikacje personelu: dyplom IWE koordynatora, wykaz spawaczy i ich świadectwa wg EN ISO 9606-1,
- certyfikaty personelu NDT wg PN-EN ISO 9712 oraz protokoły badań VT i MT z wykazem zbadanych elementów,
- rysunki warsztatowe z naniesionym zakresem zbadanych spoin,
- świadectwo jakości cynkowania ogniowego wg PN-EN ISO 1461 i protokoły pomiaru grubości powłoki,
- wykaz atestów hutniczych i świadectwa odbioru 3.1 wg EN 10204,
- deklaracje zgodności na śruby i elementy złączne.
Dokumenty przekazujemy w wersji papierowej i elektronicznej, tak żeby kierownik budowy mógł je od razu dołączyć do dokumentacji obiektu.
Czy prowadzicie prace spawalnicze na budowie?
Połączenia na budowie projektujemy głównie jako skręcane, bo w terenie trudniej zapewnić stałe warunki i kontrolę. Jeśli projekt wymaga połączeń wykonywanych na miejscu, wykonują je nasze własne ekipy, a zakres, metodę i sposób kontroli ustalamy przed startem.
Jak przygotować zapytanie, żeby szybko dostać ofertę?
Wystarczą rysunki lub model, informacja o materiale, klasie wykonania, wymaganym zabezpieczeniu i ilości. Przy powtarzalnych zleceniach warto podać też przewidywaną liczbę partii w roku. Jeśli nie masz jeszcze rysunków, opisz element i prześlij szkic z wymiarami, a pomożemy przygotować dokumentację.
Zapytania spawanie konstrukcji stalowych
Wyślij zapytanie o usługi spawania
Opisz elementy, materiał i ilość, a rysunki prześlij mailem. Jeśli potrzebujesz pełnego zakresu, przygotujemy ofertę na wykonanie, zabezpieczenie i postawienie konstrukcji na budowie. W wiadomości zaznacz, jeśli zależy Ci na pilnym terminie.
- Zakład i biuro
- ELMET Konstrukcje StaloweHelenów 37, 08-112 WiśniewNIP 821-111-43-25, REGON 712322008
- Godziny pracy
- Poniedziałek – piątek: 7:00 – 15:00